Auswahl des richtigen Inputmaterials für a Profiliermaschine für Trockenbauprofile ist die kritischste Entscheidung, die sich auf Produktqualität, Werkzeuglebensdauer, Produktionseffizienz und Endprofilleistung auswirkt. Im Gegensatz zur allgemeinen Blechumformung erfordern Trockenbauprofile strenge Maßtoleranzen, konsistente mechanische Eigenschaften und ein spezifisches Beschichtungsverhalten, da diese Profile als strukturelle Rahmenkomponenten in Trennwänden, Deckensystemen und feuerbeständigen Baugruppen dienen.
Dieser Leitfaden bietet eine umfassende, praktische Aufschlüsselung aller Materialparameter, die Sie bewerten müssen, bevor Sie ein Coil in Ihren Rollenformer einführen. Wir gehen über generische Stahlsorten hinaus und untersuchen reale Produktionsbeschränkungen, Beschichtungswechselwirkungen mit Walzwerkzeugen, Auswirkungen des Kantenzustands auf die Geradheit und die Kompromisse zwischen Kosten und Formbarkeit. Ganz gleich, ob Sie C-Bolzen, U-Schienen, Tragschienen oder Decken-T-Stücke herstellen, die hier beschriebene Materialauswahl wirkt sich direkt auf Ihre Ausschussrate, die Häufigkeit des Werkzeugaustauschs und die Zufriedenheit Ihrer nachgelagerten Kunden aus.
Die überwiegende Mehrheit der Trockenbauprofile wird aus kohlenstoffarmen Stahlbändern hergestellt, die spezifische Sorte und der Verarbeitungsweg variieren jedoch je nach Endanwendung erheblich. Nachfolgend finden Sie eine detaillierte Aufschlüsselung der weltweit verwendeten primären Basismetallkategorien.
Handelsüblicher Stahl ist das gebräuchlichste Ausgangsmaterial für Standard-Trockenbauständer und -schienen im Innenbereich. Es bietet eine ausgewogene Kombination aus Formbarkeit und Festigkeit für den allgemeinen Baubereich. Die typische Streckgrenze liegt zwischen 170 und 240 MPa, die Zugfestigkeit zwischen 270 und 340 MPa. Diese Sorte eignet sich für nicht tragende Trennwände, bei denen die Maßhaltigkeit wichtiger ist als die Tragfähigkeit. Die Rollformmaschine verarbeitet CS-Material mit minimalem Walzenverschleiß, sofern die Oberflächenreinheit erhalten bleibt.
FS-Sorten wurden speziell für Kaltumformvorgänge entwickelt. Sie weisen im Vergleich zu handelsüblichem Stahl höhere Dehnungswerte auf (typischerweise 28–32 % bei einer Messlänge von 50 mm), was das Risiko von Eckenrissen beim Biegen mit engen Radien verringert. Für Trockenbauprofile, die mehrere Biegungen innerhalb eines kurzen Stegabschnitts erfordern – wie z. B. Kastenständer oder verstärkte Schienen – ist FS-Material die bevorzugte Wahl. Viele erfahrene Produktionsleiter behalten FS-Coils als primären Lagerbestand, da sie ein größeres Prozessfenster für Walzspaltanpassungen bieten.
Wenn Trockenbauprofile axiale Lasten tragen oder als Teil eines Wandsystems dienen müssen, sind Baustahlsorten erforderlich. Güteklasse 33 (Ertrag 230 MPa) und Güteklasse 40 (Ertrag 276 MPa) werden üblicherweise in kommerziellen und institutionellen Projekten spezifiziert. Materialien mit höherer Festigkeit erfordern jedoch robustere Rollformmaschinen mit mehr angetriebenen Stationen und schwereren Rahmen. Auch der Rückfederungseffekt verstärkt sich und erfordert einen Überbiegeausgleich in den letzten Umformstichen. Wir haben beobachtet, dass Baustähle mit einer Streckgrenze von über 350 MPa den Walzenverschleiß bei unbeschichteten Werkzeugen erheblich beschleunigen, weshalb für längere Läufe häufig karbidbeschichtete Walzen empfohlen werden.
Produktionshinweis: Gehen Sie niemals davon aus, dass eine für warmgewalzte Profile zertifizierte Stahlsorte bei kaltgewalzten Profilen die gleiche Leistung erbringt. Die Biegerichtung im Verhältnis zur Walzrichtung des ursprünglichen Bandes führt zu anisotropen Eigenschaften. Testen Sie vor der vollständigen Produktion immer ein Mustercoil aus jeder neuen Schmelze.
Die Oberflächenbeschichtung des Stahlcoils ist kein nachträglicher Einfall – sie beeinflusst direkt das Reibungsverhalten innerhalb des Profilwalzwerks, die Korrosionsbeständigkeit des endgültigen Profils und die Kompatibilität mit Brandschutzanforderungen an Konstruktionen. Nachfolgend finden Sie einen systematischen Vergleich der am häufigsten verwendeten Beschichtungen für die Herstellung von Trockenbauprofilen.
| Beschichtungstyp | Beschichtungsmasse (g/m²) | Formbarkeitsbewertung | Typische Anwendung |
|---|---|---|---|
| Feuerverzinkt (G30-G90) | 90-275 | Ausgezeichnet (G30-G60) / Gut (G90) | Standard-Innen- und Außenwände |
| Elektroverzinkt | 20-60 | Sehr gut (gleichmäßige Dicke) | Präzisionsprofile mit engen Toleranzen |
| Aluminisiert (Typ 1 und 2) | 40-80 (Al-Beschichtung) | Mäßig (geringere Schmierfähigkeit) | Deckensysteme, die Wärmereflexion erfordern |
| Vorlackiert (Polyester, PVDF) | N/A (Filmdicke 15–30 μm) | Mittelmäßig (Gefahr der Beschädigung) | Architektonische Sichtprofile |
Die physikalischen Abmessungen der Eingangsspule bestimmen nicht nur die endgültige Profilgeometrie, sondern auch die Rüstzeit, die Ausschussrate und die Gesamtlinienauslastung. A Profiliermaschine für Trockenbauprofile wird typischerweise für einen bestimmten Bereich von Streifenbreiten und -dicken entwickelt. Der Betrieb außerhalb dieser Bereiche führt zu Qualitätsmängeln und mechanischer Belastung.
Die erforderliche Streifenbreite errechnet sich aus dem abgewickelten Querschnitt des Endprofils unter Berücksichtigung von Biegezugaben und Eckradien. Bei einem Standard-C-Stummel mit einem Steg von 92 mm, Flanschen von 40 mm und Lippen von 8 mm liegt die entwickelte Breite typischerweise zwischen 195 mm und 205 mm, abhängig vom inneren Biegeradius. Die Einlaufführung der Rollformmaschine muss eine Bandbreitentoleranz von /- 1,5 mm zulassen, ohne dass es zu Kantenwellen oder Knicken in der Mitte kommt. Breitere Streifen, die über die Nennkapazität der Maschine hinausgehen, erhöhen die Belastung der Seitenrollen und können die Rollenwellen durchbiegen, was zu einer Biegung entlang der Profillänge führt.
Spulengewicht
2–5 Tonnen – Standard für manuelle Beladung
5–10 Tonnen – optimal für automatisierte Linien
Spulen-ID
508 mm (20 Zoll) – gängigste Dorngröße
610 mm (24 Zoll) – für dicke Spulen
Spulen-Außendurchmesser
Bis zu 1200 mm – Standardbereich
Über 1500 mm – erfordert eine Hochleistungs-Abwickelhaspel
Das mechanische Verhalten des Stahlbandes bei Kaltverformung wird von mehreren Schlüsselparametern bestimmt. Wenn Sie diese Eigenschaften verstehen, können Sie vorhersagen, wie das Material in jeder Formstation reagieren wird, und proaktive Anpassungen an Walzspalten, Seitenführungen und Richteinheiten vornehmen.
Während das Band aufeinanderfolgende Walzgerüste durchläuft, erfährt es eine Kaltverfestigung, die seine Streckgrenze erhöht und die Duktilität verringert. Bei einem typischen Trockenbauprofil, das in 14 bis 18 Stationen geformt wird, kann die Streckgrenze am Ausgang 15–25 % höher sein als der Wert der eingehenden Spule. Dieses Phänomen muss bei der Festlegung der Tragfähigkeit des endgültigen Profils berücksichtigt werden. Materialien mit einer niedrigen anfänglichen Streckgrenze (unter 200 MPa) neigen dazu, beim Formen eine übermäßige Dehnung zu zeigen, was zu einem längeren Endprofil als der eingestellten Schnittlänge führt.
Die Mindestdehnungsanforderung für Trockenbau-Profilmaterialien beträgt typischerweise 22 % bei einer Messlänge von 50 mm. Niedrigere Dehnungswerte korrelieren mit einer erhöhten Rissbildung am Außenradius von Biegungen, insbesondere bei Profilen mit scharfen Ecken (Innenradius weniger als das 1,5-fache der Dicke). Viele Hersteller führen bei jedem neuen Coil-Los einen einfachen 180-Grad-Biegetest durch, um die Formbarkeit zu überprüfen, bevor es auf die Abwickelmaschine geladen wird.
Die Rockwell-Härte (typischerweise HRB 50–70 für Trockenbaustähle) steht in direktem Zusammenhang mit der Walzenverschleißrate. Härtere Materialien – oft resultierend aus einem höheren Kohlenstoffgehalt oder einer Kaltwalzreduktion – erzeugen einen stärkeren abrasiven Verschleiß an den Profilierwerkzeugen. In Produktionsumgebungen mit hohen Stückzahlen empfehlen wir die Verwendung von D2-Werkzeugstahl oder pulvermetallurgischen Walzen beim Formen von Stählen über HRB 65, um die Profilgeometrie über längere Produktionszyklen hinweg ohne Nachschleifen beizubehalten.
Die Qualität der Streifenkanten ist ein oft übersehener Parameter, der die Geradheit und Oberflächenbeschaffenheit des endgültigen Trockenbauprofils stark beeinflusst. Die meisten Stahlcoils werden entweder mit Walzkanten oder Schlitzkanten geliefert, und die Unterscheidung ist entscheidend für die Rollformleistung.
Wesentliche Prüfung der Kantenqualität: Führen Sie Ihren Daumen über beide Kanten des Streifens. Ein scharfer Grat mit einer Höhe von mehr als 0,1 mm zerkratzt nach und nach die Walzenoberfläche und erzeugt Fressspuren am Profilflansch. Die Lösung besteht darin, einen sekundären Kantenentgratungsdurchgang zu spezifizieren oder Coils mit der Option „Glatte Kante“ vom Rollenschneider zu wählen.
Die meisten Trockenbauprofile erfordern eine Lochung – für Schraubverbindungen, Servicedurchgänge oder akustische Eigenschaften. Das Verhalten des Materials beim Stanzen ist ebenso wichtig wie sein Verhalten beim Biegen. Weichere Materialien (Ausbeute unter 220 MPa) erzeugen saubere Löcher mit minimaler Grathöhe, während härtere Materialien dazu neigen, gezackte Kanten zu erzeugen, die eine sekundäre Entgratung erfordern.
Die Stanzeinheit auf einem Profiliermaschine für Trockenbauprofile arbeitet mit hohen Taktraten – oft über 60 Hübe pro Minute. Materialien mit hohen Dehnungswerten weisen eine geringere Rückfederung um das gestanzte Loch auf, was zu einer flacheren Bahnoberfläche führt. Umgekehrt neigen Materialien mit geringer Dehnung (unter 22 %) dazu, sich um das Loch herum nach oben zu wölben, was das Stapeln und die anschließende Handhabung beeinträchtigt.
| Materialtyp | Grathöhe (mm) | Stempelverschleißrate | Empfohlener Abstand |
|---|---|---|---|
| CS (geringer Ertrag) | 0,05–0,12 | Niedrig | 6-8 % der Dicke |
| FS (Umformgrad) | 0,08-0,18 | Mittel | 8-10 % der Dicke |
| Struktur (Klasse 40) | 0,15-0,30 | Hoch | 10-12 % der Dicke |
Befolgen Sie diesen siebenstufigen Arbeitsablauf, der technische, betriebliche und kommerzielle Faktoren integriert, um systematisch das optimale Material für Ihre Trockenbauprofilproduktion auszuwählen.
Auch bei sorgfältiger Materialauswahl treten bei der Produktion bestimmte Mängel auf. Nachfolgend finden Sie eine praktische Anleitung zur Fehlerbehebung, die Materialeigenschaften mit bestimmten Profilfehlern verknüpft.
Warmgewalzter Stahl wird für Trockenbauprofile im Allgemeinen nicht empfohlen, da er im Vergleich zu kaltgewalztem Stahl eine dickere Oxidschicht (Zunder), größere Dickentoleranzen und eine geringere Oberflächenqualität aufweist. Die Zunderschicht kann die Formwalzen schnell abnutzen und zu inkonsistenten Profilabmessungen führen. Wenn jedoch gebeizte und geölte warmgewalzte Coils verwendet werden, können diese geformt werden, ergeben aber typischerweise eine rauere Oberflächenbeschaffenheit, die für freiliegende oder lackierte Anwendungen nicht akzeptabel ist.
Die meisten Standard-Rollformmaschinen für Trockenbauprofile sind für Dicken zwischen 0,4 mm und 1,2 mm ausgelegt. Hochleistungsmodelle können bis zu 1,5 mm oder sogar 2,0 mm verarbeiten, dies erfordert jedoch verstärkte Walzenständer, Wellen mit größerem Durchmesser und eine höhere Motorleistung. Konsultieren Sie immer das technische Datenschild Ihrer Maschine, bevor Sie dickere Materialien verarbeiten, da eine Überschreitung der Nennkapazität das Getriebe und die Walzenlager dauerhaft beschädigen kann.
Ja. Vorlackierte Coils erfordern im Allgemeinen langsamere Umformgeschwindigkeiten (Reduzierung um 20–30 %), um Lackschäden oder Abplatzungen an den Biegezonen zu verhindern. Verzinkte und galvanisch verzinkte Spulen können mit maximaler Nenngeschwindigkeit betrieben werden, da die Zinkbeschichtung als Festschmierstoff wirkt. Aluminisierte Spulen liegen dazwischen, da die Aluminium-Silizium-Beschichtung eine mäßige Gleitfähigkeit aufweist, sich aber mit der Zeit auf den Rollen ablagern kann, was häufige Reinigungsstopps erforderlich macht.
Die richtige Streifenbreite wird durch die entwickelte Länge des Querschnitts bestimmt, die sich aus der Summe aller geraden Stegsegmente plus den Biegezugaben für jede Ecke ergibt. Ein praktischer Ansatz besteht darin, einen Probestreifen zu schneiden, die Biegelinien zu markieren, ihn manuell oder mit einer Abkantpresse zu falten und dann die flache Länge vor dem Falten zu messen. Insbesondere bei komplexen asymmetrischen Profilen ist diese empirische Methode oft zuverlässiger als theoretische Berechnungen.
Handelsüblicher Stahl (CS Typ B) mit einer feuerverzinkten G40-G60-Beschichtung bietet das beste Preis-Leistungs-Verhältnis für die Massenproduktion von Innenbolzen. Es bietet eine angemessene Formbarkeit, eine akzeptable Korrosionsbeständigkeit und konsistente mechanische Eigenschaften über mehrere Spulenlieferungen hinweg. Bei Projekten, die eine höhere Festigkeit erfordern, erhöht Baustahl der Güteklasse 33 die Materialkosten um etwa 10–12 %, verringert jedoch das Profilgewicht bei gleicher Tragfähigkeit, was manchmal den höheren Stückpreis ausgleicht.
Edelstahl wird aufgrund seiner hohen Kosten, der Kaltverfestigungsrate und der abrasiven Beschaffenheit selten für Standard-Trockenbauprofile verwendet. Wenn dies für spezielle Architektur- oder Schifffahrtsanwendungen erforderlich ist, müssen Sie eine Rollformmaschine mit karbidbeschichteten Walzen, erhöhter Formleistung und einem speziellen Schmiersystem verwenden. Der Einsatz von Edelstahl auf Standardwerkzeugen aus Kohlenstoffstahl führt innerhalb weniger hundert Meter zu schnellem Walzenverschleiß und unzulässigem Abrieb der Oberfläche.
Eine unsachgemäße Lagerung der Coils – insbesondere die Einwirkung von Feuchtigkeit oder extremen Temperaturen – kann die Oberflächenqualität verschlechtern und die mechanischen Eigenschaften durch Alterung verändern. Unter feuchten Bedingungen gelagerte verzinkte Coils entwickeln Weißrost (Zinkhydroxid), der die Reibung beim Umformen erhöht. Spulen, die über einen längeren Zeitraum vertikal gelagert werden, können einen dauerhaften „Spulensatz“ (Krümmung) entwickeln, der die Zuführung erschwert. Lagern Sie Spulen immer horizontal auf gepolsterten Sätteln in einem trockenen, klimatisierten Bereich und verwenden Sie sie nach dem Prinzip „First in, first out“.
Ja. Decken-T-Profile haben typischerweise dünnere Stege und längere Flansche, die Materialien mit höherer Dehnung erfordern, um die scharfen 90-Grad-Biegungen ohne Risse zu erreichen. Bei Wandpfosten hingegen stehen Stärke und Geradlinigkeit im Vordergrund. Für Decken-T-Stücke wird Formstahl (FS) mit einer Dehnung von mindestens 30 % bevorzugt, während für Wandständer handelsüblicher Stahl mit einer Dehnung von 25 % verwendet werden kann. Darüber hinaus werden bei Decken-T-Stücken häufig geringere Stärken (0,45–0,55 mm) als bei Wandpfosten (0,55–0,75 mm) verwendet.
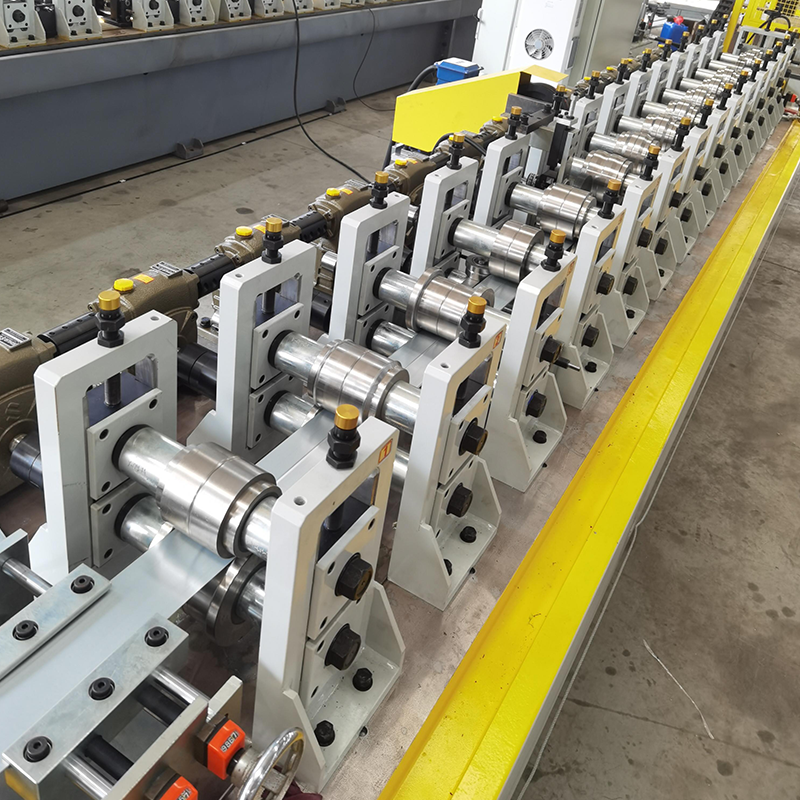
Trockenbau-Schneckengetriebe-Rollformmaschine, einfaches Modell, kein Schnellwechsel-Kassettentyp, wirtschaftlich und erschwinglich. (Es kann zu einem Schnellwechsel-...
Details ansehen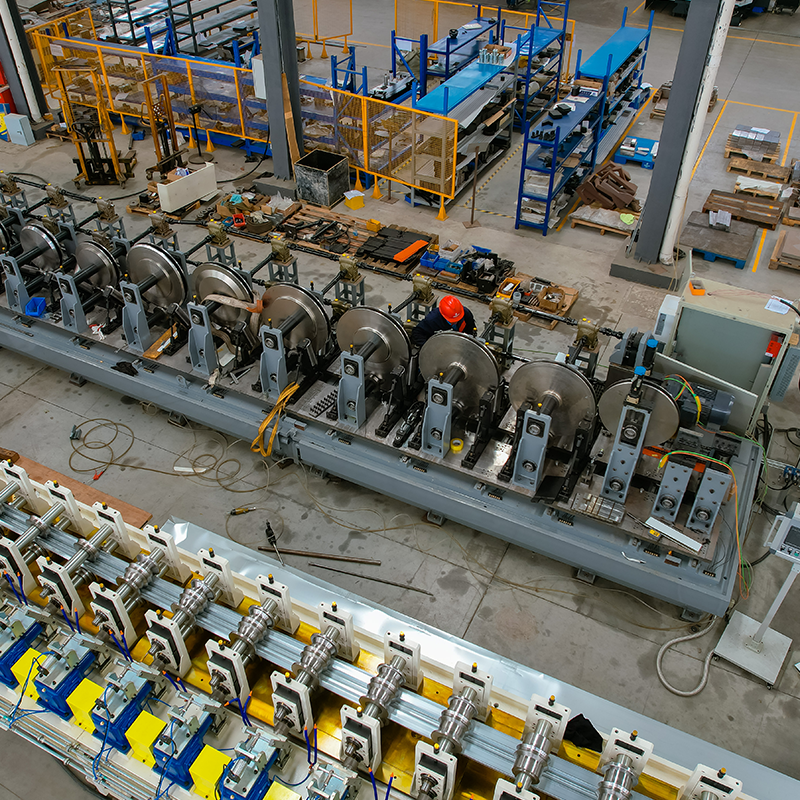
Einzelabwickelhaspel für breites Material Nivelliermaschine und Maschine zum beidseitigen Stanzen kleiner Löcher ...
Details ansehen
Rollformmaschine für Kabelrinnen mit einstellbarer Breite Einkopf-Bandbremsabwickelhaspel mit Richtmaschine ...
Details ansehen
Automatisch rotierende hydraulische Doppelkopf-Abwickelhaspel mit Erkennung von fehlendem Material, 5 Tonnen pro Seite. Lase...
Details ansehen
Automatisch rotierende hydraulische Doppelkopf-Abwickelhaspel mit Erkennung von fehlendem Material, 5 Tonnen pro Seite. Schn...
Details ansehen
SS304 Unistruct-Profilkassetten-Rollformmaschine Nivelliermaschine (Vor der Verwendung einer Stanzpresse ist eine Nivellierm...
Details ansehenZögern Sie nicht, uns zu kontaktieren, wenn Sie uns brauchen!
Kontaktinformationen
PRODUKTE
Mobil