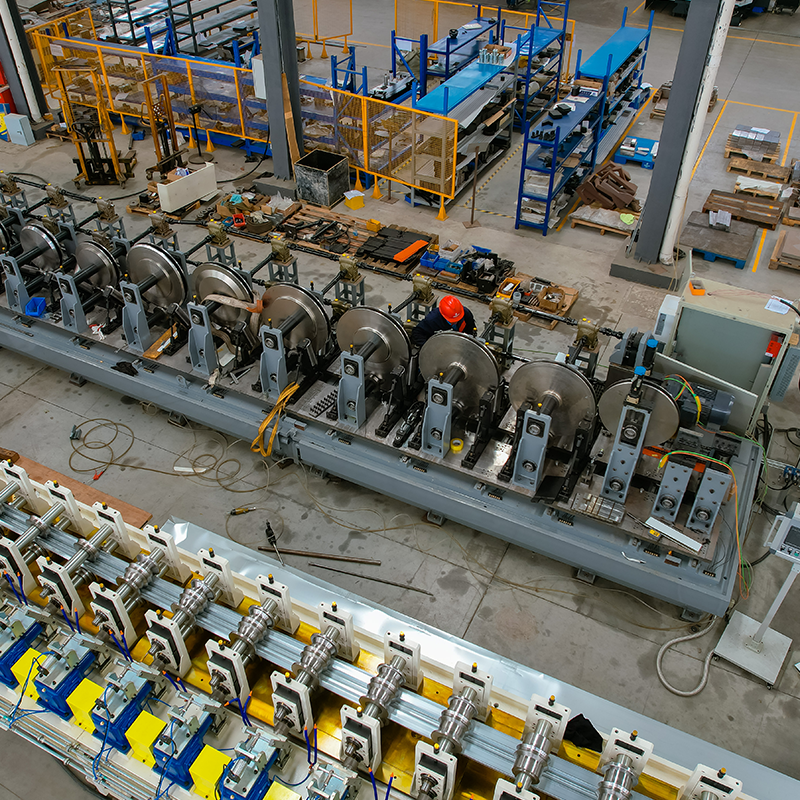
Stahlbauer, die ein Angebot für ein durchgehendes Dachprojekt abgeben, kommen bei der Durchsicht der Zeichnungen in der Regel zum gleichen Schluss: Die Dachpfette ist Z-förmig, ihre Werkstatt ist für C-Profile ausgelegt und der Spalt ist größer, als es aussieht. Bei einer Z-Pfetten-Rollformmaschine handelt es sich um eine kontinuierliche Kaltumformanlage, die Z-Profile aus feuerverzinktem Stahlband in einem Durchgang inklusive Stanzen und Abschneiden herstellt.
Die versetzten Flansche eines Z-Profils ermöglichen es, Pfetten in Bündeln zu verschachteln und sich an den Verbindungsstellen zu überlappen. Dieser Versatz zwingt jedoch auch dazu, dass die Rollwerkzeuge, die Lochstanzung und der Scherzeitpunkt anders gestaltet werden müssen als bei einer C-Pfettenlinie. Die falsche Maschine zeigt sich normalerweise in Form einer Flanschwinkelabweichung, falsch ausgerichteten Verbindungslöchern oder einer Liniengeschwindigkeit, die Ihre Stanzkapazität nicht ausschöpft.
Kurzdefinition: Eine Z-Pfetten-Rollformmaschine ist ein kontinuierliches Kaltumformsystem, das Stahlband in einen asymmetrischen Z-Abschnitt biegt und Stanzen, Abschneiden und optionales Stapeln in den gleichen Produktionsablauf integriert.
Eine Z-Pfetten-Rollformmaschine muss den Flanschversatz und den Flanschwinkel innerhalb der Grenzen halten, die es den fertigen Pfetten ermöglichen, eng zu passen und vorhersehbar zu verbinden: Versatz innerhalb von 1,0 mm und Flanschrechtwinkligkeit innerhalb von 1 Grad über die gesamte Länge.
Der Versatz zwischen den beiden Flanschen ist das bestimmende Maß des Z-Profils. Beim Umformen biegt sich das Band in zwei Richtungen mit unterschiedlichem Abstand von der neutralen Achse. Wenn die Rollblume die Rückfederung nicht ausgleicht, verdreht sich das Profil und die Flanschspitzen öffnen oder schließen sich. Dadurch entsteht eine sichtbare Lücke zwischen den ineinander gesteckten Pfetten und das Bündel wird auf einem LKW instabil.
Die Verschachtelung ist der wichtigste wirtschaftliche Grund, sich überhaupt für Z-Pfetten zu entscheiden.
Ein gepacktes Z-Pfettenbündel benötigt etwa 25 bis 35 Prozent weniger LKW-Bodenfläche als die gleiche Anzahl C-Pfetten mit gleicher Profilhöhe. Diese Einsparung geht verloren, wenn Verdrehung und Rückfederung in der Formlinie nicht kontrolliert werden.
Der praktische Durchsatz einer Z-Pfettenlinie hängt von der Banddicke, der Steghöhe und der Stanzzykluszeit ab, nicht nur von der Motorleistung. Sobald die Coilbreite festgelegt ist, entscheiden diese drei Werte über die Anzahl der Walzgerüste, die Umformgeschwindigkeit und die Stanzkonfiguration.
Typische Spezifikationsbereiche, die Sie vor dem Vergleich von Angeboten sammeln sollten:
Für Betriebe, die C-, U-, Z- und Sigma-Profile auf einer einzigen Linie benötigen, können Kassetten- und servoverstellbare Werkzeuge mehr als eine Profilfamilie abdecken, ohne dass die Flexibilität für die Fertigung kleiner Chargen verloren geht.
 Multiprofil-Rollformmaschine für C-, U-, Z- und Sigma-Profile Diese Maschine kombiniert Kassetten- und servoverstellbare Werkzeuge, um mehrere Profilfamilien auf einer Linie zu verarbeiten, darunter C, U, Z und Sigma. Es eignet sich für Betriebe, die Flexibilität für kleine Chargen bei gleichzeitig hoher Leistung benötigen, wie im Zusammenhang mit der Pfettenproduktion erwähnt. Produkt anzeigen →
Betrachten Sie eine 250-mm-Stegpfette aus 2,0-mm-Material bei 15 m/min. Sechs Stunden Nettolaufzeit ergeben eine Pfettenlänge von etwa 5.400 Metern pro Schicht, ohne Leerlaufzeit, Spulenwechsel und Einrichtung. Schnittlänge, Lochanzahl und Bündelungsgeschwindigkeit können diesen Wert um 10 bis 20 Prozent reduzieren.
| Parameter | Typischer Bereich | Auswirkungen auf die Produktion |
| Streifendicke | 1,5-3,0 mm, Q235B / Q355B | Dickere Streifen erfordern mehr Durchgänge und eine geringere Geschwindigkeit |
| Steghöhe | 100-350 mm | Verstellbare Ständer decken Bereiche ab; Feste Werkzeuge sorgen für einen engeren Versatz |
| Flanschbreite | 40-70 mm | Legt die Spulenbreite fest und beeinflusst die Schlitzkosten |
| Umformgeschwindigkeit | 8-18 m/min | Normalerweise ist die Stanzzykluszeit die Grenze |
| Längentoleranz | /-1,0-2,0 mm | Beeinflusst die Montagegeschwindigkeit bei überlappten Verbindungen |
| Lochabstandstoleranz | /-0,5 mm mit Servostanze | Verhindert Nacharbeiten von Stollenlöchern vor Ort |
Die Umrüstzeit ist der größte Betriebskostenunterschied zwischen Z-Pfettenmaschinen und trennt eine Linie, die das ganze Jahr über ein Profil verarbeitet, von einer Linie, die täglich kleine Chargen verarbeitet.
Die klassische Option sind mit Unterlegscheiben angepasste Rollen, bei denen Bediener Abstandshalter hinzufügen oder entfernen, um die Gerüste auf eine neue Bahnhöhe einzustellen. Die servoverstellbare Lösung verändert die Ständerbreite und Profilhöhe motorisch und sorgt dafür, dass die Rollenkassetten immer an Ort und Stelle bleiben. Schnellwechsel-Kassettensysteme entfernen in wenigen Minuten eine komplette Werkzeugkassette und setzen eine andere ein.
| Konfiguration | Umstellungszeit | Beste Passform |
| Shim-angepasst | 30-60 Min | Ein oder zwei stabile Profile, lange Laufzeiten |
| Servoverstellbar | 5-10 Min | Drei bis acht Steghöhen |
| Schnellwechselkassette | 2-5 Min | Tägliche Profiländerungen und JIT-Pläne |
Faustregel für Produktionslinien: Wenn eine Bahnhöhe mehr als 500 Tonnen pro Monat verarbeitet, übertrifft eine spezielle Z-Maschine mit fester Rolle eine Universallinie in puncto Stabilität. Unterhalb dieses Volumens verkürzt die Einstellbarkeit die Amortisationszeit.
Das Stanzen ist der erste zu berechnende Engpass, da eine gespleißte Z-Pfette sechs bis zwölf Löcher tragen kann und die Stanzzykluszeit die Obergrenze für die Liniengeschwindigkeit festlegt.
Vorgestanzte Spulen sehen praktisch aus, aber die Lochmuster ändern sich je nach Projekt. Beim Online-Servostanzen wird jedes Loch mit einem Encoder mit geschlossenem Regelkreis anhand der Schnittposition registriert, sodass der Lochabstand auch bei Änderungen der Banddicke innerhalb von /-0,5 mm bleibt. Wenn Ihr Coil-Verarbeitungsplan neben den Pfetten auch das Stanzen von Solarhalterungen oder Kabelrinnen umfasst, entscheidet der Stanzkopf über die Flexibilität und nicht die Formständer.
 8-Achsen-Servo-Stanz-Rollformmaschine für Solar-PV-Halterungen Ausgestattet mit einem 8-Achsen-Servo-Stanzsystem passt diese Linie die Stanzposition und die Profilbreite/-höhe für Solarhalterungsprofile automatisch an. Es bietet eine Closed-Loop-Encoder-Registrierung für präzise Lochabstände und ist somit ideal, wenn die Stanzmuster zwischen Projekten variieren. Produkt anzeigen →
Beim Abschneiden hält eine fliegende Servoschere Längentoleranzen von /-1,0 mm ein, indem sie die Schere mit der Durchlauflinie synchronisiert. Hydraulische Trenneinheiten sind günstiger, landen aber normalerweise bei -3 bis 5 mm und erzeugen einen Grat, der die Montage vor Ort verlangsamt. Vergleichen Sie den kompletten Antriebs- und Steuerungsaufbau mit dem Auswahlhilfe für Profilformmaschinen bevor Sie Lieferanten in die engere Auswahl nehmen.
Nach dem Schneiden werden die Pfetten zum Zählen und Bündeln auf einen Auslauftisch gebracht. Eine automatische Umreifungsstation ersetzt zwei Arbeiter pro Schicht und sorgt für eine konstante Bündelspannung, was die Verschachtelungsgeometrie während des gleichen LKW-Transports schützt, der Z-Profile attraktiv macht.
 Automatische Profilverpackungs- und Umreifungsmaschine für Metallbündel Dieses Verpackungssystem automatisiert das Umdrehen von Knöpfen, das Verpacken kleiner Bündel und das Palettieren großer Bündel mit Holzstützstreifen. Es ersetzt manuelle Bündelungskräfte und sorgt für eine gleichmäßige Bündelspannung, schützt Pfettenprofile während des Transports und verbessert die nachgelagerte Handhabung. Produkt anzeigen →
Bitten Sie den Lieferanten, den Stanzzeitpunkt für Ihre längste Pfette zu simulieren. Das Steuerprogramm sollte Beschleunigung, Verzögerung und Schnittmarkenpositionierung berücksichtigen, nicht nur die durchschnittliche Geschwindigkeit der Durchlauflinie.
Der schnellste Weg, Lieferanten von Z-Pfettenmaschinen zu vergleichen, besteht darin, vor dem kommerziellen Angebot drei Dokumente anzufordern: die Rollblumenzeichnung, das Stanzwerkzeuglayout und ein Teststück, das aus Ihrem eigenen Stahlband geformt wurde.
Befolgen Sie bei der Bewertung von Ausstattungsangeboten die folgende Reihenfolge.
Überprüfen Sie vor dem Commit die installierten Referenzen. Sihuas Projektfallarchiv umfasst komplette Pfetten- und Gestellformlinien, die an Metallbauhersteller geliefert werden, mit der gleichen Servo-Stanz- und Flugscheren-Architektur wie oben beschrieben.
Nachfolgend finden Sie die kurzen Antworten auf die vier Fragen, die den Kauf von Z-Pfettenmaschinen dominieren.
Ja. Multiprofillinien mit servoverstellbaren Ständern oder Schnellwechselkassetten wechseln zwischen C-, U-, Z- und Sigma-Profilen. Der Nachteil ist eine etwas geringere Toleranzstabilität im Vergleich zu einer speziellen Z-Linie, bei der die Werkzeuge nie gewechselt werden.
Standardlinien verarbeiten 1,5 bis 3,0 mm dicke feuerverzinkte Stahlbänder in den Qualitäten Q235B oder Q355B. Die obere Dicke hängt von der Flanschbreite und der Anzahl der Umformdurchgänge ab. Zu wenige Durchgänge führen zu einer Rückfederung an den Flanschspitzen und machen die Verschachtelungsspalte instabil.
Bei 2,0 mm Material bei 15 m/min und sechs Stunden Nettolaufzeit entstehen in einer 8-Stunden-Schicht etwa 5.400 Meter Pfettenlänge. Schnittlänge, Lochanzahl und Stapelgeschwindigkeit können diesen Wert verringern. Überprüfen Sie daher die Stanzzykluszeit anhand Ihres eigenen Produktmixes.
Die Längentoleranz der Pfette steuert die Montagegeschwindigkeit an überlappten Verbindungen. Eine fliegende Servoschere mit geschlossener Längenmessung hält /-1,0 bis 2,0 mm; Eine hydraulische Schere landet normalerweise bei /-3 bis 5 mm mit inkonsistenter Gratrichtung. Bei durchgehenden Dachprojekten macht sich die engere Toleranz vor Ort bezahlt.
Einzelabwickelhaspel für breites Material Nivelliermaschine und Maschine zum beidseitigen Stanzen kleiner Löcher ...
Details ansehen
Rollformmaschine für Metallgerüste für Terrassendielen Schaftdurchmesser: 70–80 mm; Gerüstbodenlänge: 0,5–6 m; Dicke: 1–2,5 mm. ...
Details ansehen
Rollformmaschine für PV-Rahmenfenster-Türprofile Um unterschiedliche Produktionsgeschwindigkeiten zu erreichen, können Schneckengetrieb...
Details ansehen
Rollformmaschine für Kabelrinnen mit einstellbarer Breite Einkopf-Bandbremsabwickelhaspel mit Richtmaschine ...
Details ansehen
CUZ Sigma-Rollformmaschine Hochleistungs-Einkopf-Abwickelhaspel, Kapazität 5 Tonnen. ...
Details ansehen
Rollformmaschine mit automatischem Breitenwechsel für Solarhalterungen Materialabwickelhaspel mit Lagerplattform und Roboter...
Details ansehenZögern Sie nicht, uns zu kontaktieren, wenn Sie uns brauchen!
Kontaktinformationen
PRODUKTE
Mobil