Decken-T-Rastersysteme sind eine der am weitesten verbreiteten Methoden zur Herstellung abgehängter Decken in Gewerbe- und Industriegebäuden. Das Herzstück jedes solchen Systems ist ein Satz rollgeformter Stahlprofile: Haupt-T-Stücke, Quer-T-Stücke und Verbindungskomponenten. Die Profilpräzision Die Anzahl dieser Metallabschnitte bestimmt, wie gut sich das Deckengitter zusammenbauen lässt, wie viel Gewicht es tragen kann und wie gerade und sauber die fertige Decke aussieht. In diesem Leitfaden erklären wir, warum die Profilgenauigkeit ein entscheidender Faktor bei der Auswahl einer Rollformmaschine für Decken-T-Gitter ist.
Ein Decken-T-Gitterprofil ist ein rollgeformtes Stahlbauteil in Form eines umgekehrten T. Der vertikale Steg bildet den Lasttragpfad, während der horizontale Flansch eine Leiste für Deckenplatten und Beleuchtungskörper bietet. Bei einem standardmäßigen abgehängten Deckensystem verlaufen die Haupt-T-Stücke in eine Richtung und die Quer-T-Stücke rasten in regelmäßigen Abständen in sie ein. Das resultierende Gitter dient als struktureller Rahmen, der Akustikplatten, Lüftungsgitter und Beleuchtungskörper trägt.
Da diese Profile in großen Stückzahlen in Massenproduktion hergestellt werden, muss ihre Maßhaltigkeit Stück für Stück wiederholbar sein. Eine geringfügige Abweichung der Steghöhe oder der Flanschbreite kann dazu führen, dass sich das Querstück lockert oder die Deckenebene wellenförmig wird.
Profilpräzision ist nicht nur eine ästhetische Frage; es beeinflusst die Leistung des gesamten Deckensystems. Die American Society for Testing and Materials (ASTM) und ähnliche Standards legen zulässige Toleranzen für Metalldeckengitterkomponenten fest. Wenn eine Rollformmaschine Profile außerhalb dieser Toleranzen produziert, treten drei Probleme auf.
Kurz gesagt, Präzision ist die Brücke zwischen Rohspulen und einem Deckensystem, das wie geplant funktioniert.
Bei der Bewertung einer Decken-T-Gitter-Profilierlinie sollten die folgenden Abmessungen regelmäßig überprüft werden:
| Dimension | Empfohlene Toleranz | Warum es wichtig ist |
|---|---|---|
| Steghöhe | ±0,15 mm | Steuert die Gittertiefe und die Lastübertragung auf die Kleiderbügel |
| Flanschbreite | ±0,20 mm | Beeinträchtigt den Fliesensitz und die sichtbare Sichtlinie |
| Schlitzabstand | ±0,10 mm | Hält den Cross-Tee-Eingriff konstant |
| Lochposition | ±0,10 mm | Gewährleistet die Ausrichtung der Befestigung und Aufhängung der Hardware |
| Geradheit (Sturz) | ≤ 1,0 mm pro 3.000 mm | Verhindert wellige Gitterlinien |
Diese Toleranzen sind erreichbar, wenn die Rollformmaschine über starre Walzen, präzise Servozuführungen und ein stabiles Schneidsystem verfügt. Eine Maschine, die diese Werte nicht kontinuierlich halten kann, führt zu inakzeptablen Ausschuss- und Feldproblemen.
 Haupt- und Quer-T-Gitter-Profiliermaschine mit Schnellwechselkassette Diese Rollformmaschine hält durch starre Rollen und ein stabiles Schneidsystem enge Toleranzen im Deckenraster ein. Seine Schnellwechselkassette senkt zukünftige Aktualisierungskosten und der Kreuz-T-Schneidetisch ermöglicht frei einstellbare Längen. Produkt anzeigen →
Mehrere Maschinenkonstruktionsoptionen bestimmen direkt, ob das endgültige Profil innerhalb der Toleranz bleibt.
Jeder Durchgang durch einen Rollensatz trägt zu einer zunehmenden Biegung bei. Wenn die Walzenprofile schlecht berechnet sind oder die Materialrückfederung nicht kompensiert wird, driftet der Flanschwinkel. Hochwertige CNC-gefräste Rollen aus gehärtetem Stahl behalten ihre Geometrie deutlich länger.
Die Umformkräfte erzeugen Seitenkräfte und Biegemomente. Ein leichter Rahmen verbiegt sich bei hoher Geschwindigkeit, was zu einer Längsveränderung der Bahnhöhe führt. Eine robuste Kastenrahmenkonstruktion und eine präzise Wellenausrichtung minimieren dies.
Ebenso wichtig ist die Präzision in Längsrichtung. Ein servogesteuertes Schneidsystem misst den Streifen über Encoder und schneidet an der exakten Zyklusposition, sodass die Schnittlängen und Stanzstellen wiederholbar sind. Dies ist von entscheidender Bedeutung, wenn die T-Stange über eine Reihe gestanzter Schlitze verfügt, die mit den Quer-T-Stücken ausgerichtet sein müssen.
Bei Hakenkreuz-T-Trägern kommt es bei der Verbindungsgeometrie auf präzises Ausklinken und Einstechen an. Wenn Sie sehen möchten, wie diese Präzisionsziele in der Praxis umgesetzt werden, dann ist Sihua's Projektfälle zeigen reale Installationen.
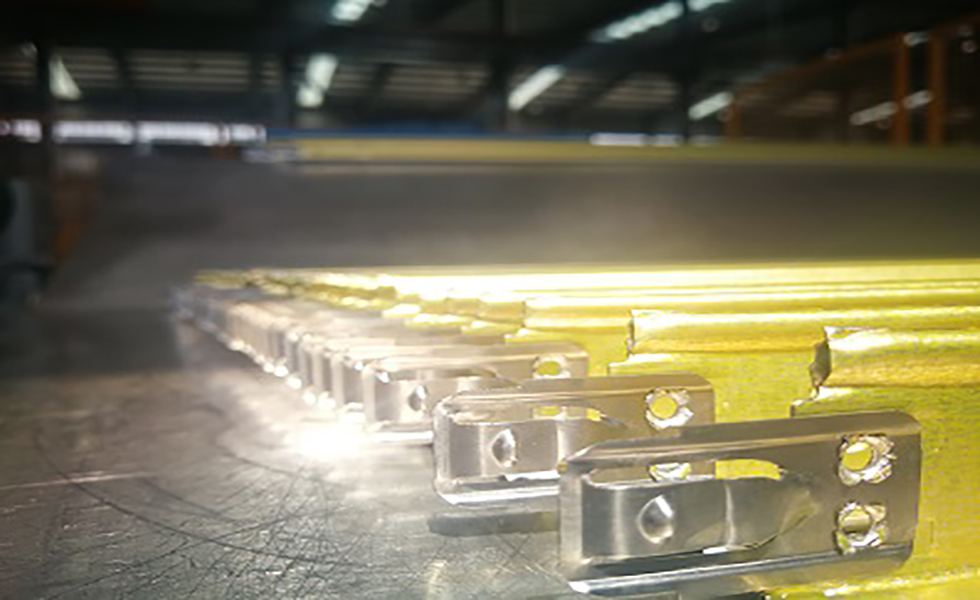 Legierungshaken-Kreuz-T-Bar-Profiliermaschine für Deckenaufhängungssysteme Diese Spezialmaschine formt T-förmige Stahlstangen mit integrierten Legierungshaken für zuverlässige Deckenverbindungen. Es wurde in jüngsten Projekten installiert und bietet eine hohe Automatisierung und schnelle Produktion, wodurch es sich für die Massenfertigung von Deckenkomponenten für den gewerblichen und privaten Bereich eignet. Produkt anzeigen →
Selbst die beste Maschine verliert ohne angemessene Produktionsdisziplin an Genauigkeit. Drei praktische Bereiche halten die Toleranzen stabil:
Die Kompletter Kaufratgeber Enthält eine Wartungsplantabelle, die von vielen Herstellern verwendet wird.
Fragen Sie bei der Bewertung von Lieferanten, wie die Maschine bei Großserienläufen die Toleranzen einhält. Suchen Sie nach Funktionen wie:
Unterschiedliche Deckenrasterprofile erfordern unterschiedliche Werkzeuge. Eine Linie, die Haupt- und Quer-T-Stücke herstellt, kann mit austauschbaren Kassetten ausgestattet werden, um die Steghöhe oder Flanschbreite zu ändern. Wenn Sie Hakentraversen verlegen möchten, müssen die Stanz- und Ausklinkstationen auf die Umformgeschwindigkeit abgestimmt sein. Für spezielle Profile wie die UT-, FUT- und UDT-Serie benötigt die Maschine zusätzliche Formstationen und präzise Noppenwerkzeuge.
Die Amortisationszeit verbessert sich, wenn die Maschine die Präzision beibehalten kann, ohne langsamer zu werden. Die Decken-T-Gitterformungssysteme von Sihua integrieren eine Servosteuerung und robuste Rahmen, um die in der Tabelle oben gezeigten Werte aufrechtzuerhalten. Für Ihre Produktionsziele können Vertriebsingenieure anhand Ihrer Spulenspezifikationen genaue Toleranzdaten bereitstellen.
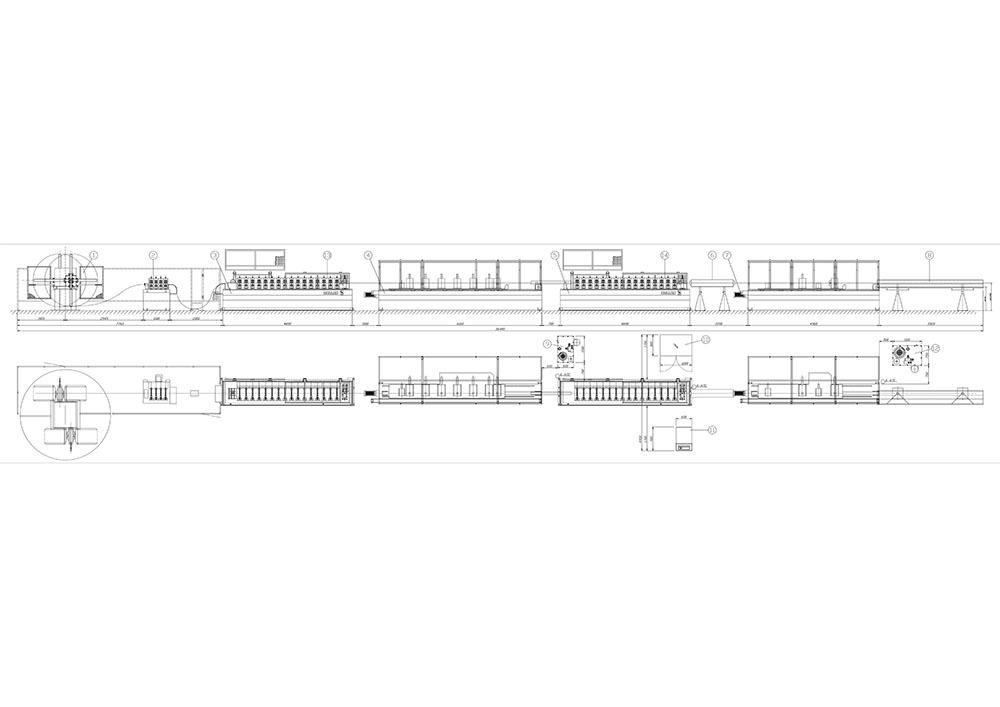 UT FUT UDT Decken-T-Gitter-Profiliermaschine Diese vielseitige Maschine produziert in einer Einheit sowohl Haupt- als auch Querprofile für UT-, FUT- und UDT-Decken-T-Raster. Die Servosteuerung und ein robuster Rahmen tragen dazu bei, Standardtoleranzen für Steghöhe, Flanschbreite und Schlitzabstand einzuhalten. Produkt anzeigen →
A: Standardtoleranzen betragen normalerweise ±0,15 mm für die Steghöhe, ±0,20 mm für die Flanschbreite und ±0,10 mm für den Schlitzabstand. Diese können anhand von Probeschnittproben überprüft werden.
A: Ja, durch Verwendung eines Schnellwechsel-Kassettensystems. Durch den Austausch der Formrollen können mit derselben Maschine Haupt-T-Stäbe, Quer-T-Stäbe und sogar hakenförmige Komponenten ohne längere Ausfallzeiten hergestellt werden.
A: Die Lebensdauer der Rollen hängt vom Spulenmaterial und der Laufzeit ab. Bei verzinkten Stahlbändern erhalten viele Hersteller ein bis zwei Millionen Meter, bevor sie nachgeschliffen werden müssen. Regelmäßige Maßkontrollen zeigen Ihnen, wann das Werkzeug gewartet werden muss.
Profilpräzision ist das zentrale Leistungskriterium einer Decken-T-Gitter-Profiliermaschine. Es verknüpft Materialkosten, Installationseffizienz, strukturelle Integrität und die visuelle Qualität der endgültigen Decke. Achten Sie beim Vergleich von Maschinenangeboten nicht nur auf die Geschwindigkeit; Stellen Sie sicher, dass die Maschine über Jahre hinweg enge Toleranzen einhalten kann. Eine Hochpräzisionslinie kostet zwar anfangs mehr, aber die Reduzierung von Ausschuss, Nacharbeit und Reklamationen vor Ort führt zu einer viel besseren Rendite.
UT FUT UDT Decken-T-Gitter-Profiliermaschine mit Haupt- und Queranordnung (Haupt- und Quer-)UT-Decken-T-Rasterprofile und (H...
Details ansehen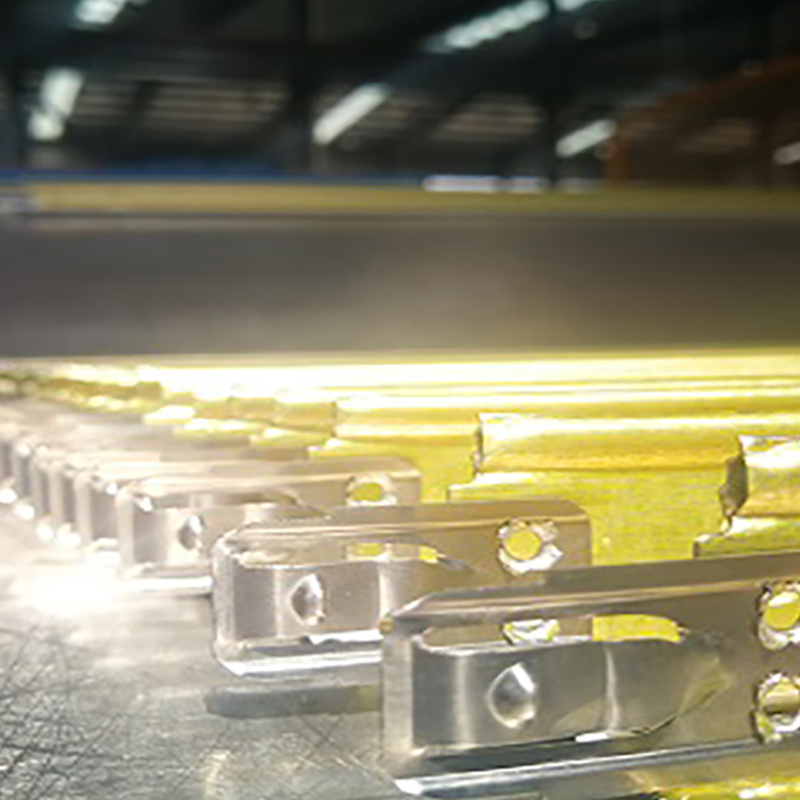
3. Die Kreuz-T-Stab-Rollformmaschine mit Legierungshaken ist ein Spezialgerät, das für die Herstellung von T-förmigen Stahlstangen mit integrierten Legierungshaken en...
Details ansehen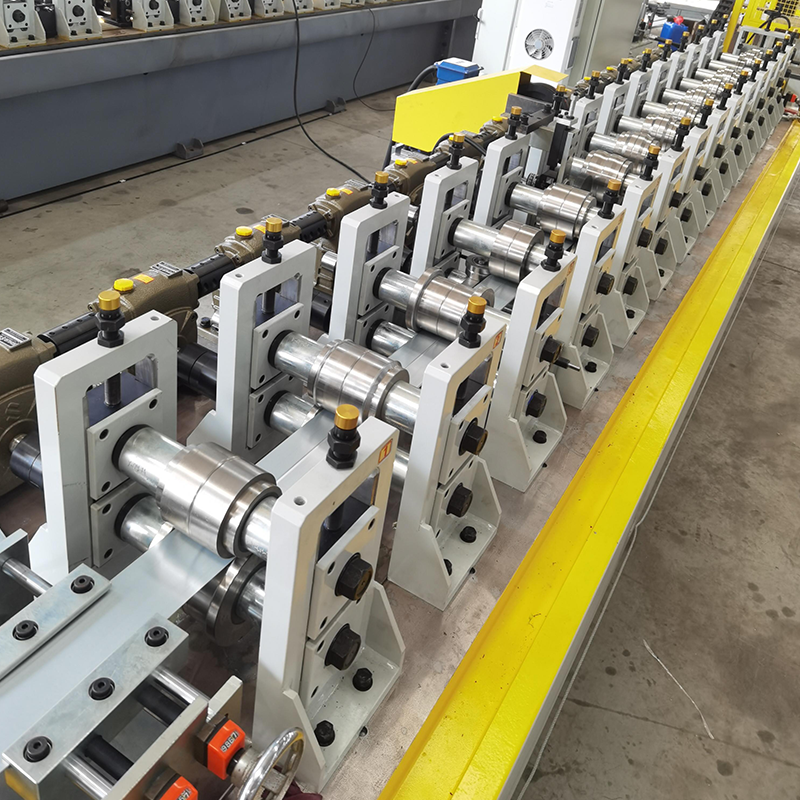
Trockenbau-Schneckengetriebe-Rollformmaschine, einfaches Modell, kein Schnellwechsel-Kassettentyp, wirtschaftlich und erschwinglich. (Es kann zu einem Schnellwechsel-...
Details ansehen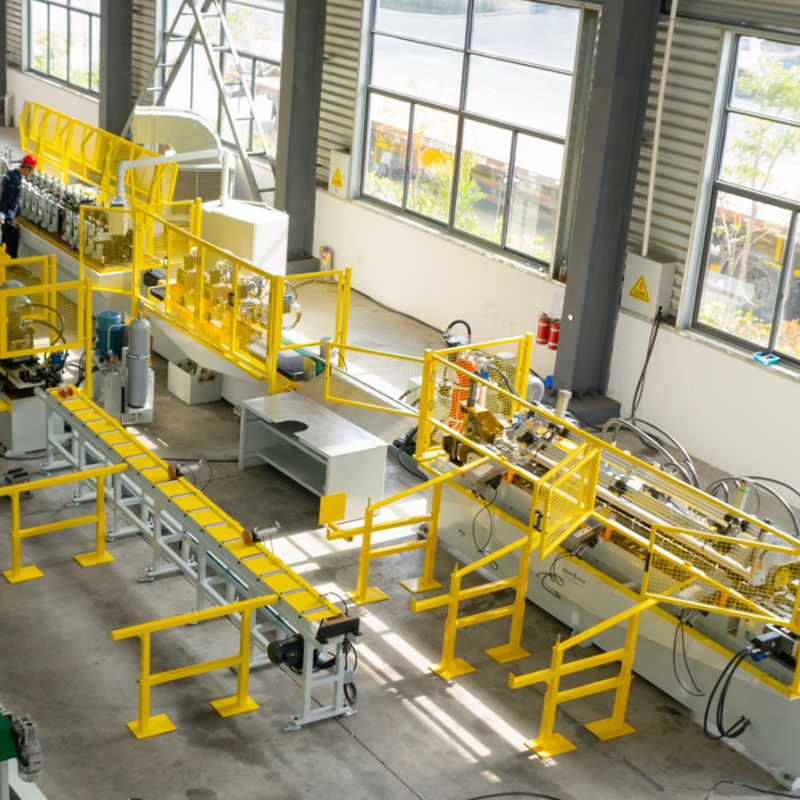
Hydraulische Doppelkopf-Aufwickel-/Zusammenzieh-Abwickelhaspel aus vorlackiertem Stahl, Doppelkopf-Aufweit-/Zusammenzieh-Abwickelhaspel aus verzinktem Stahl, Lagerhal...
Details ansehen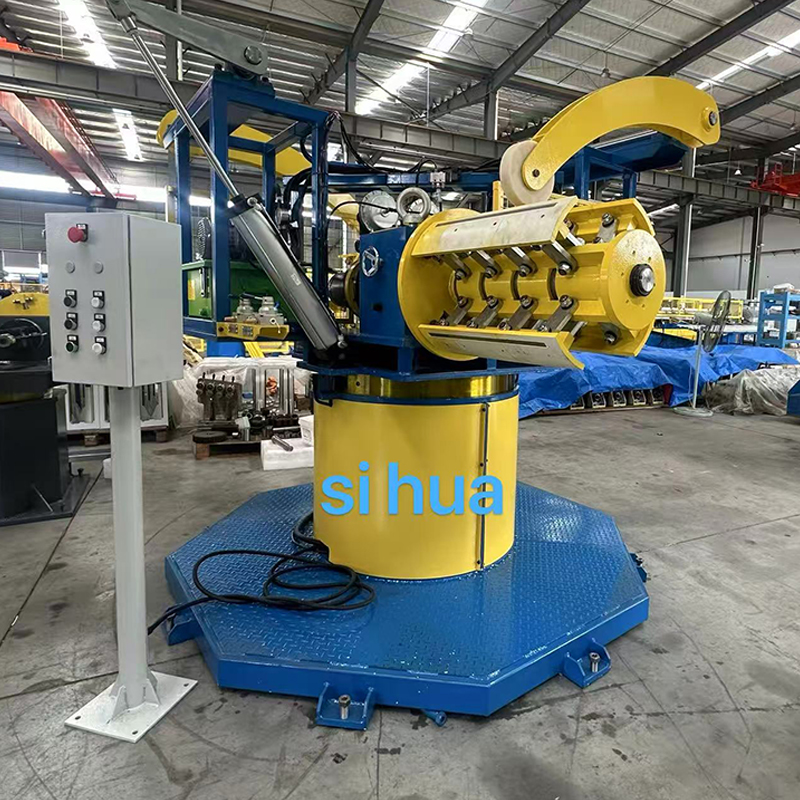
Doppelkopf-drehende hydraulische Hochleistungs-Abwickelhaspel. Diese Ausrüstung kann automatisch synchron mit der Formmaschine anhalten und verfügt über hydraulische ...
Details ansehen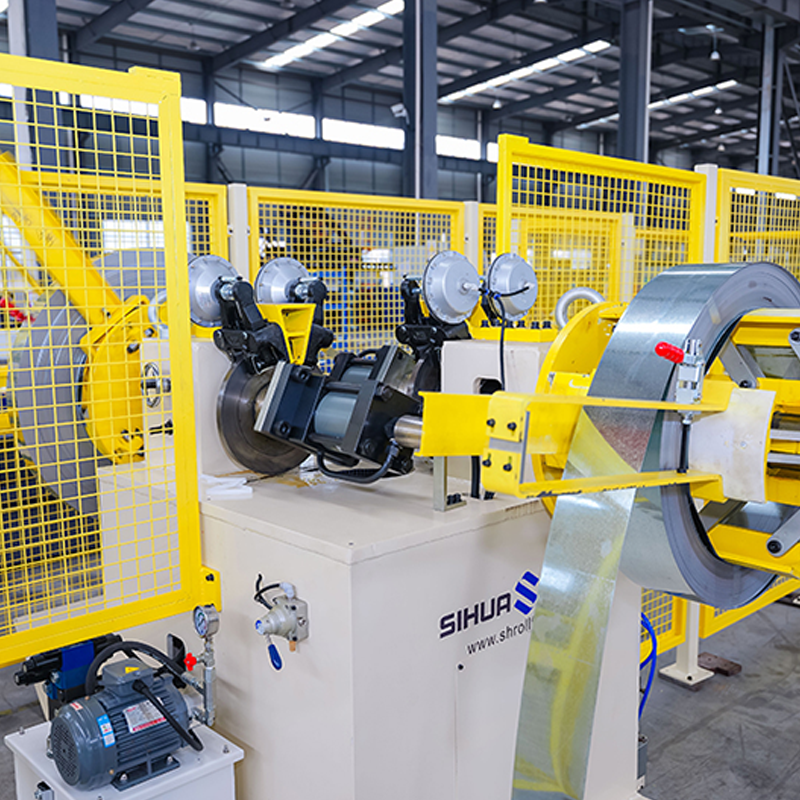
Automatisch rotierende hydraulische Doppelkopf-Abwickelhaspel mit Erkennung von fehlendem Material, 5 Tonnen pro Seite. Lase...
Details ansehenZögern Sie nicht, uns zu kontaktieren, wenn Sie uns brauchen!
Kontaktinformationen
PRODUKTE
Mobil