Gerüst-Metalldecks, allgemein bekannt als Gerüst-Gehbrett oder Metall-Terrassenbrett, sind eine Strukturkomponente, die Arbeiter und Materialien auf temporären Zugangssystemen unterstützt. Für die Hersteller dieser Platten ist die Möglichkeit, rutschhemmende Prägung, Perforation und Kantenfaltung in einem kontinuierlichen Rollformprozess zu kombinieren, ein entscheidender Produktivitätsvorteil. Ein Gerüst-Metalldeck-Rollformer mit Inline-Verarbeitung wandelt ein einfaches Stahlcoil direkt in eine fertige, gebrauchsfertige Deckdiele um, wodurch separate Handhabungsschritte entfallen, die Arbeitskosten gesenkt und die Maßhaltigkeit verbessert werden.
 Integrierte Gerüstformmaschine für Metallterrassendielen Diese Maschine kombiniert Prägen, Stanzen und Kantenfalten in einer kontinuierlichen Linie und wandelt einfache Stahlspulen in fertige Gerüstdeckbretter mit einheitlichen Abmessungen und reduziertem Arbeitsaufwand um. Produkt anzeigen →
Anstatt vorgeschnittene Zuschnitte zum Prägen an eine hydraulische Presse und dann zum Stanzen und Falten an eine andere Maschine zu schicken, führt eine moderne integrierte Linie alle drei Vorgänge in Liniengeschwindigkeit durch. Dieser Artikel erläutert die Kernprozesse, Hauptkomponenten, Materialüberlegungen und Auswahlkriterien für diese Spezialausrüstung und zeigt, warum die Inline-Verarbeitung zur bevorzugten Produktionsmethode für Hersteller von Gerüstbelägen geworden ist.
Bei einem Gerüst-Metalldeck-Rollformer handelt es sich um eine Profilierlinie, die speziell für die Herstellung von Gehbrettern und Terrassenplatten aus Metall entwickelt wurde, die in Gerüstsystemen und industriellen Zugangsplattformen verwendet werden. Die Basismaschine führt eine Kaltwalzumformung durch, um ein flaches Metallcoil in ein Terrassenprofil mit Längsrippen und definierter Kantengeometrie zu formen. In der Inline-Konfiguration integriert die Linie außerdem drei zusätzliche Stationen: Antirutschprägung, Perforation und Kantenfaltung.
Der Prozessablauf ist unkompliziert. Eine Abwickelhaspel führt das Coil einer Richtmaschine zu, die das Band glättet und seine Spannung steuert. Anschließend durchläuft das Band eine Reihe von Walzstationen, in denen das Profil nach und nach Gestalt annimmt. An einer bestimmten Stelle der Linie prägt eine gemusterte Walze die Lauffläche, um eine dauerhafte rutschfeste Textur zu erzeugen. Eine servoangetriebene Stanzeinheit schneidet dann Lochmuster zur Entwässerung, Befestigung oder Gewichtsreduzierung. Gegen Ende der Linie schließen Faltwalzen die Seitenkanten, um einen sicheren, steifen Rand zu erzeugen. Abschließend schneidet ein fliegender Stempel das Profil auf eine vorgegebene Länge.
Die rutschhemmende Prägung ist einer der wichtigsten Arbeitsgänge bei der Herstellung von Gerüstbelägen, denn die Lauffläche muss auch bei Einwirkung von Regen, Öl oder Baustaub sicher bleiben. Anstatt eine Beschichtung aufzutragen oder eine separate Anti-Rutsch-Platte anzubringen, wird beim Inline-Prägen gehärtete Walzen verwendet, um eine dreidimensionale Textur direkt in die Stahloberfläche zu drücken.
Zu den gängigen Prägemustern gehören Rauten-, Tropfen- und Chevron-Formen. Die Wahl des Musters beeinflusst sowohl den Reibungskoeffizienten als auch die strukturelle Steifigkeit der Platte. Die Prägetiefe wird typischerweise zwischen 0,3 und 1,0 mm gesteuert, abhängig von der Materialstärke und den Sicherheitsanforderungen des Zielmarktes. Da die Prägewalzen in die Linie integriert sind, wird die Textur aufgetragen, bevor das Profil vollständig geschlossen ist. Dadurch wird die Rückfederung verringert und sichergestellt, dass das Muster über die gesamte Länge der Platte gleichmäßig bleibt.
Im Vergleich zum nachträglichen Prägen auf einer separaten Druckmaschine verkürzt das Inline-Prägen die Zykluszeit, vermeidet Neupositionierungsfehler und minimiert Schäden an vorgeschnittenen Kanten. Außerdem wird die Produktionslinie dadurch kompakter und lässt sich leichter automatisieren.
Die Perforation dient bei Gerüstbelägen mehreren Zwecken: Runde Löcher ermöglichen den Durchtritt von Wasser und Schmutz durch das Laufbrett; Langlöcher können zur Befestigung der Platte an Gerüstrohren genutzt werden; und gemusterte Perforationen reduzieren das Gewicht der Platte, ohne ihre Tragfähigkeit zu beeinträchtigen. Eine Inline-Stanzstation führt diese Aufgaben aus, während sich das Band noch bewegt. Dabei werden servoangetriebene Stanzen verwendet, die zwischen den Chargen neu programmiert werden können.
Die Servostanztechnologie ist in dieser Anwendung besonders wertvoll, da sie eine hohe Wiederholgenauigkeit, geringe Geräuschentwicklung und flexible Lochmusteränderungen bietet. Ein gutes Beispiel für diese Fähigkeit ist die für Photovoltaik-Bügellinien entwickelte Servostanzeinheit, bei der beim Hochgeschwindigkeits-Rollformen nach dem gleichen Prinzip Löcher in präzisen Abständen gestanzt werden. Die Technik ist in der Branche gut dokumentiert: Für einen tieferen Einblick in die Funktionsweise und Einsatzmöglichkeiten des Servostanzens lesen Sie unseren Überblick darüber 8-Achsen-Servostanzmaschine: Funktionsweise, Hauptmerkmale und Anwendungen .
 8-Achsen-Servo-Stanzmaschine für PV-Halterungsprofile Diese servoangetriebene Stanzeinheit bietet eine hohe Wiederholgenauigkeit und flexible Lochmuster synchronisiert mit der Liniengeschwindigkeit und eignet sich daher ideal für präzise Perforationen bei der Herstellung von Gerüstbelägen und Solarhalterungen. Produkt anzeigen →
Durch die Integration der Stanzstation in den Rollenformer des Gerüstdecks vermeiden Hersteller die Kosten und den Arbeitsaufwand eines separaten Stanzschritts. Die Lochposition wird mit der Liniengeschwindigkeit synchronisiert, sodass jede Platte den gleichen Abstand erhält, was für eine schnelle Installation vor Ort von entscheidender Bedeutung ist.
Die Kanten eines Gerüstmetalldecks sind nicht nur Zierdetails. Sie bestimmen, wie die Platte mit dem Gerüstrahmen verzahnt ist, wie viel Gewicht die Platte tragen kann und wie sicher die Arbeiter damit umgehen können. Durch das Inline-Kantenfalten werden die Längskanten des Profils in eine definierte Geometrie gepresst, z. B. ein einzelner gebogener Flansch, eine gesäumte Doppelfalte oder eine geschlossene Kastenkante.
Durch eine gesäumte Kante entsteht beispielsweise ein glatter, abgerundeter Rand, der Schnittwunden verhindert und die Spannungskonzentration an der Kante verringert. Eine tiefer gefaltete Seitenwand erhöht das Widerstandsmoment des Decks und verbessert so die Biegefestigkeit unter Last. Die Faltstation gleicht außerdem die Kantengeometrie an der geprägten Oberfläche aus, sodass das Gesamtprofil nach dem Schneiden flach und formstabil bleibt.
Sobald die Terrassendielen auf Länge geschnitten sind, können die fertigen Dielen direkt zur Bündelung an eine automatische Packstation geschickt werden.
 Automatische Profilverpackungsmaschine zum Bündeln von Terrassendielen Dieses Verpackungssystem wendet, bündelt und palettiert fertige Metallprofile automatisch, rationalisiert das Ende der Produktionslinie und bereitet Gerüstdeckbretter effizient für den Versand vor. Produkt anzeigen →
Ein kompletter Gerüst-Metalldeck-Rollformer mit Inline-Verarbeitung besteht aus mehreren aufeinander abgestimmten Modulen. Das Verständnis jeder Komponente hilft Käufern, Gerätekonfigurationen zu vergleichen und unnötige Kosten zu vermeiden.
Zu den optionalen nachgeschalteten Geräten gehören automatische Stapeltische, Wiegestationen und Profilverpackungsmaschinen. Je stärker die Linie integriert ist, desto weniger manuelle Vorgänge verbleiben zwischen der Spuleneingabe und der Ausgabe des fertigen Bündels.
Die Profile für Gerüstbeläge variieren je nach regionalem Standard und Anwendung, daher sind die meisten Rollformer für einen bestimmten Bereich von Materialbreiten, -stärken und -profilen ausgelegt. Typische Werte für eine mittelgroße Inline-Leitung sind unten aufgeführt.
| Parameter | Typischer Bereich |
|---|---|
| Material | Verzinkter Stahl, Weichstahl, Edelstahl |
| Streifendicke | 1,2 bis 2,5 mm |
| Streifenbreite | 300 bis 600 mm |
| Liniengeschwindigkeit | 8 bis 15 m/min |
| Prägetiefe | 0,3 bis 1,0 mm |
| Stanzpräzision | ±0,3 mm |
| Genauigkeit der Schnittlänge | ±1,0 mm |
Ebenso wichtig ist die Auswahl des richtigen Materials. Aufgrund seiner Korrosionsbeständigkeit und guten Formbarkeit wird verzinkter Stahl häufig für Gerüstbeläge verwendet. Edelstahl wird für Chemieanlagen und Küstenstandorte gewählt, wo aggressive Umgebungen die Lebensdauer von gewöhnlichem Stahl verkürzen. In jedem Fall muss der Rollformer so ausgelegt sein, dass er die Streckgrenze und das Rückfederungsverhalten des Materials berücksichtigt, damit das fertige Profil seine endgültige Form behält.
Rollgeformte Gerüstböden aus Metall kommen in einer Vielzahl von Bau- und Industrieumgebungen zum Einsatz. Es wird als Standfläche auf Rohrkupplungsgerüsten, Ringlockgerüsten und Rahmengerüsten verwendet. Das gleiche Profil wird auch bei permanenten Zugangsplattformen, Laufstegen, Dachstegen, Kantenschutzplattformen und Schalungszugangsplattformen übernommen.
Durch die Inline-Verarbeitung lässt sich das Produkt einfacher an diese unterschiedlichen Anwendungsfälle anpassen. Geprägte Muster verbessern die Rutschfestigkeit für Dachwartungsarbeiter. perforierte Entwässerungslöcher halten die Plattformen im Freien trocken; und starke gefaltete Kanten schützen die Arbeiter, wenn die Platten von Hand angehoben und getragen werden. Für Hersteller bedeutet die Möglichkeit, diese Varianten auf einer Linie zu produzieren, den Lagerbestand zu reduzieren und die Lieferzeit vor Ort zu verkürzen.
Um reale Beispiele für den Einsatz von Rollformgeräten in Produktionsumgebungen zu sehen, können Sie sich die ansehen Projektfallstudien von der Installationsbasis des Unternehmens abgeholt. Diese Fälle zeigen, wie integrierte Decking-Linien in der Praxis konfiguriert, in Betrieb genommen und betrieben werden.
Die Auswahl des richtigen Gerüst-Metalldeck-Rollenformers erfordert ein klares Verständnis des Produktmixes, der Zielqualität und der verfügbaren Bodenfläche. Folgende Punkte sollten vor der Bestellung mit dem Lieferanten besprochen werden.
Achten Sie besonders auf die Integrationsqualität der Präge- und Stanzmodule. Dies sind die Stationen, die eine Inline-Terrassendielenlinie von einem Standard-Rollformer unterscheiden, und ihr Design hat einen direkten Einfluss auf die Produktionseffizienz und die Produktkonsistenz.
Die meisten Anlagen sind für Banddicken zwischen 1,2 und 2,5 mm ausgelegt. Der genaue Bereich hängt von der Profilgeometrie und der erforderlichen Prägetiefe ab. Dickeres Material verringert das Risiko, dass das Prägemuster bei hoher Belastung verschwindet, erhöht jedoch die erforderliche Umformkraft.
Wenn die Stationen durch die SPS und die Servoantriebe richtig synchronisiert sind, verlängern sie die Zykluszeit nur sehr gering. Die Liniengeschwindigkeit wird normalerweise durch das Formprofil und die Schneideinheit und nicht durch die Präge- oder Stanzmodule begrenzt.
Die Anforderungen variieren je nach Land und Endanwendung. Zu den gängigen Referenzen gehören Belastungsprüfnormen für Gerüstplattformen und Rutschfestigkeitsklassifizierungen, die den Mindestreibungsgrad der Lauffläche definieren. Käufer sollten einen Prüfnachweis anfordern, dass das Prägemuster dem jeweiligen Marktstandard entspricht.
Auf einer modernen Linie mit servoangetriebenen Stationen und Schnellwechselwerkzeugen kann ein vollständiger Rollensatzwechsel je nach Anzahl der Stationen und der Komplexität des Kantenfaltabschnitts zwischen 30 Minuten und einigen Stunden dauern. Inline-Präge- und Stanzrezepte können in der Regel über das Steuerungssystem abgerufen werden, was die Ausfallzeiten weiter reduziert.
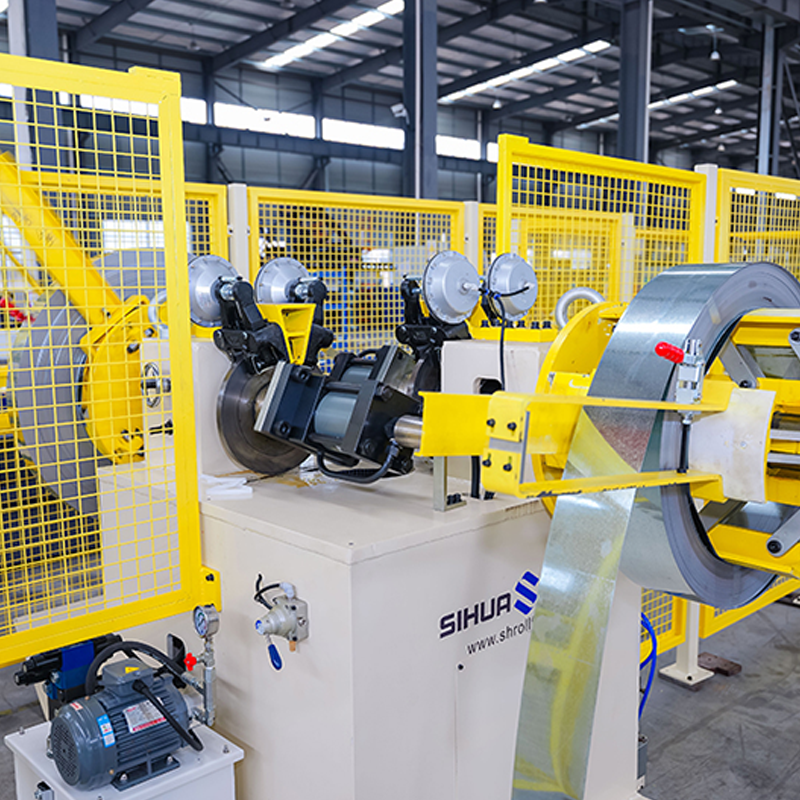
Automatisch rotierende hydraulische Doppelkopf-Abwickelhaspel mit Erkennung von fehlendem Material, 5 Tonnen pro Seite. Lase...
Details ansehen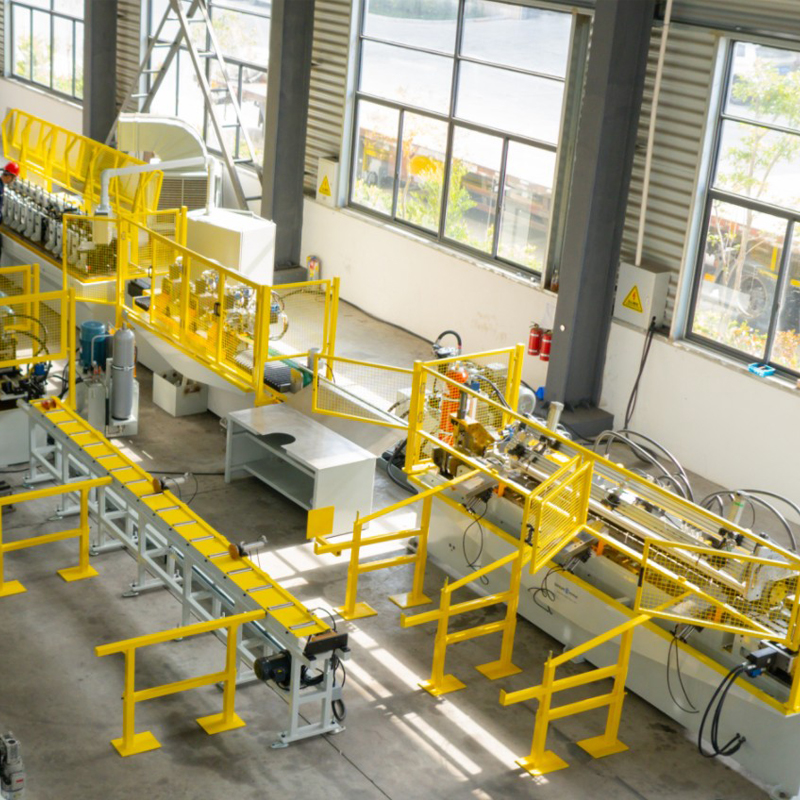
Profiliermaschine für Kassettenstreben Einkopf-3-Tonnen-Abwickelhaspel Nivellierma...
Details ansehen
3. Die Kreuz-T-Stab-Rollformmaschine mit Legierungshaken ist ein Spezialgerät, das für die Herstellung von T-förmigen Stahlstangen mit integrierten Legierungshaken en...
Details ansehen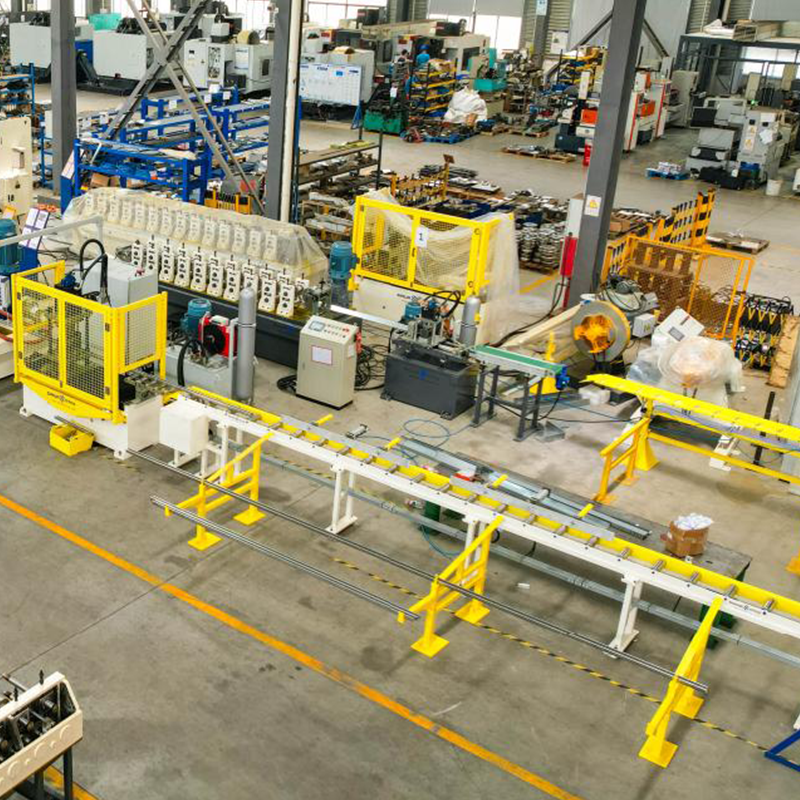
SS304 Unistruct-Profilkassetten-Rollformmaschine Nivelliermaschine (Vor der Verwendung einer Stanzpresse ist eine Nivellierm...
Details ansehen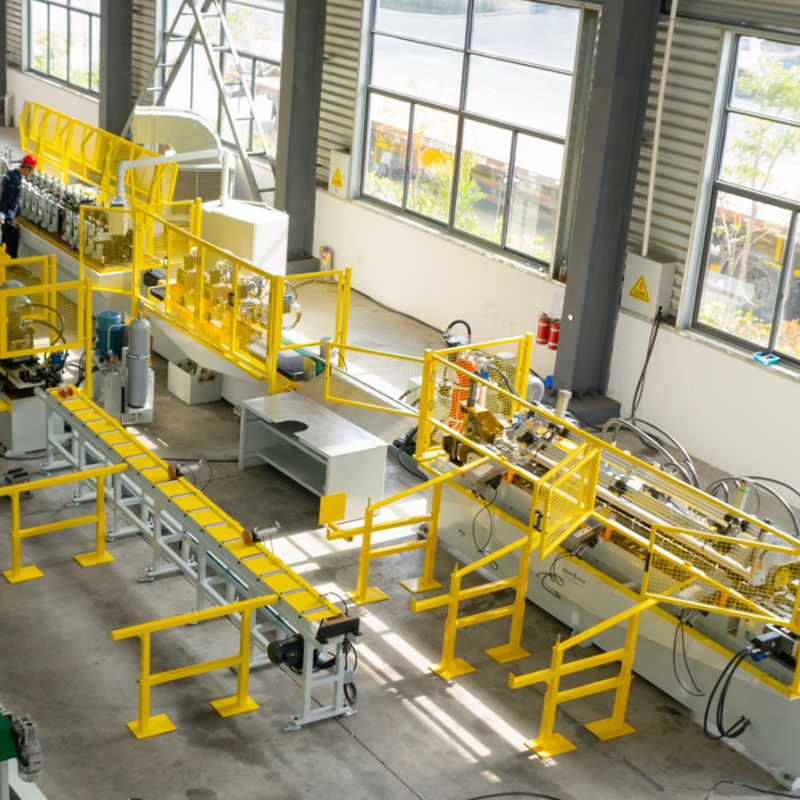
Hydraulische Doppelkopf-Aufwickel-/Zusammenzieh-Abwickelhaspel aus vorlackiertem Stahl, Doppelkopf-Aufweit-/Zusammenzieh-Abwickelhaspel aus verzinktem Stahl, Lagerhal...
Details ansehen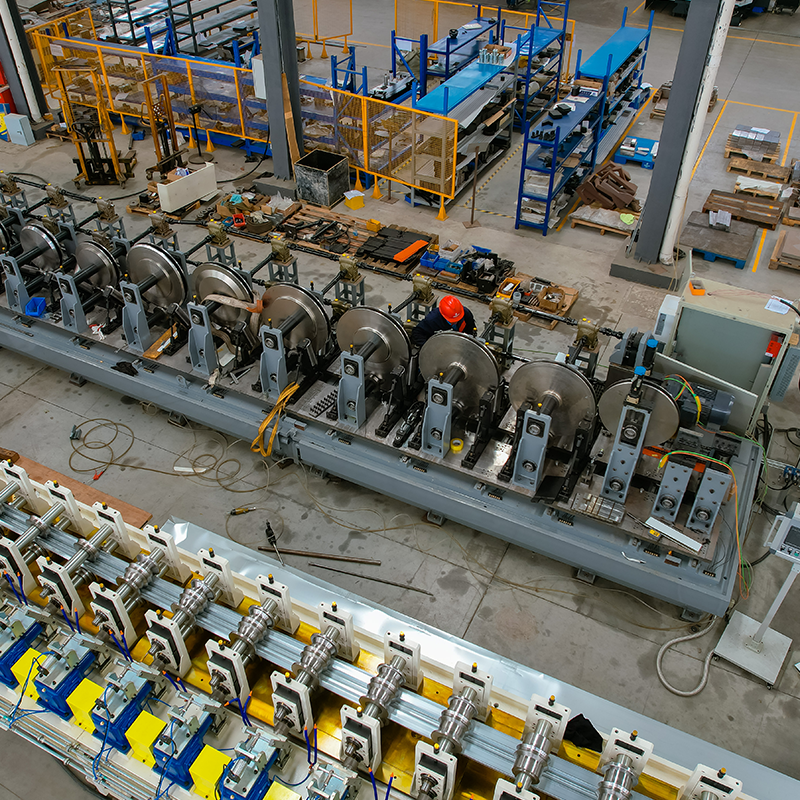
Einzelabwickelhaspel für breites Material Nivelliermaschine und Maschine zum beidseitigen Stanzen kleiner Löcher ...
Details ansehenZögern Sie nicht, uns zu kontaktieren, wenn Sie uns brauchen!
Kontaktinformationen
PRODUKTE
Mobil