Ein Metallbauer, der einen Pfettenauftrag annimmt, trifft in der Regel auf die gleiche Rechnung: Eine Abkantpresse liefert alle 30 bis 60 Sekunden ein mehrfach gebogenes Teil, während für den ersten Auftrag bis zum Monatsende 8.000 identische Längen erforderlich sind. A Blechwalzenformer ändert diese Berechnung, indem es sich kontinuierlich von einer Spule mit 15 bis 50 m pro Minute formt und dabei über Tausende von Wiederholungen hinweg einen Querschnitt beibehält. Dieser Leitfaden erklärt, was die Maschine macht, welche Profile am schnellsten laufen und welche vier Spezifikationen darüber entscheiden, ob sich eine Linie amortisiert.
Bei einem Blechwalzenformer handelt es sich um eine kontinuierliche Umformmaschine, die aufgerolltes Band durch eine Reihe gepaarter Rollenmatrizen führt, wobei jede Station eine kleine Winkeländerung hinzufügt, bis das Band als fertiges Profil mit konstantem Querschnitt austritt.
Kerndefinition Rollformen ist das progressive Biegen von Blechen durch 8 bis 24 aufeinander abgestimmte Rollenstationen; Da jede Biegung in kleinen Schritten erzeugt wird, vermeidet das Verfahren die Oberflächenmarkierungen und Rückfederungsprobleme, die bei Abkantarbeiten mit nur einem Schlag auftreten.
Jede Zeile enthält fünf Funktionseinheiten:
Das praktische Ergebnis besteht darin, dass eine Linie eine Abkantpresse, eine Stanzpresse und zwei oder drei Materialhandhaber ersetzt. Die Profilgeometrie, einschließlich der Anzahl der Biegelinien, der Tiefe und der Flanschbreite, entscheidet über die Anzahl der Stationen: Erlauben Sie ein bis drei Stationen pro Biegelinie, wobei zwei die übliche Planungszahl sind.
Der richtige Blechwalzenformer wird durch die Profilfamilie definiert, die er produziert, da die Querschnittsgeometrie die Anzahl der Stationen, die Werkzeugkosten und die realistische Liniengeschwindigkeit bestimmt. Kommerziell installierte Leitungen gruppieren sich in die fünf unten aufgeführten Bereiche.
 CUZ Sigma Rollformmaschine mit automatischer Breitenänderung Diese Maschine formt drei CUZ- und drei CU-Sigma-Profile auf einer Linie, mit einem automatischen Breitenwechselsystem und einer 110-mm-Welle, geeignet für die Produktion von High-Mix-Profilen. Produkt anzeigen →
 Strut-Kassetten-Rollformmaschine für Profile der 41er-Serie Dieser Kassettenformer verarbeitet Profile von 41×21 bis 41×76, indem er einen 20-Stationen-Rollensatz teilt und eine 10-Stationen-Kassette hinzufügt, die für hochfeste SS304-Streifen gebaut ist. Produkt anzeigen →
Typische Liniengeschwindigkeiten nach Profilfamilie, in m/min
Die Sortimente decken handelsübliche Profilgrößen ab; Am unteren Ende jedes Bandes sitzen dicke oder sehr tiefe Profile.
Wählen Sie einen Blechwalzenformer aus, indem Sie vier Faktoren der Reihe nach bewerten: Materialumfang, Profilgeometrie, Liniengeschwindigkeit und Umrüstmethode. Jede davon verändert den Maschinenpreis mehr als jede optionale Funktion im Angebot.
Wenn die eingehenden Spulen breiter sind als die Bandbreite, die das Profil tatsächlich benötigt, platzieren Sie eine Längsschneidemaschine oder eine Hochleistungs-Abwickelhaspel vor der Spule. Diese Kombination vermeidet Randbeschnittabfall in der Formlinie und sorgt dafür, dass die Maschine mit der exakten Spulenbreite beschickt wird. Lieferanten, die die gesamte Kette in einem Vertrag aufbauen, vereinfachen Ersatzteil-, Inbetriebnahme- und Garantieverantwortung.
 Schneidemaschine zur präzisen Steuerung der Spulenbreite Diese Längsteilanlage schneidet breite Coils genau auf die vom Rollformer benötigte Bandbreite, wodurch der Randbeschnittabfall reduziert und die Coilzuführung vor der Produktion vereinfacht wird. Produkt anzeigen →
Shanghai Sihua Precision Machinery Co., Ltd. ist ein Hersteller, der die Kette vom Schlitzen und Abwickeln über Rollformen, Servostanzen und automatische Verpackung liefert; Dieser Umfang ist wichtig, wenn Liefertermine und Linienintegration auf Ihrer Vertragsseite stehen. Überprüfen Sie die Maschinensortimente und die unterstützenden Spezifikationen, bevor Sie Angebote vergleichen.
Rollformen gewinnt für Teile mit konstantem Querschnitt in großen Stückzahlen; Abkantpressen eignen sich hervorragend für kurze Auflagen und komplexe mehrachsige Biegevorgänge; Das Stanzen gewinnt nur dann, wenn das Teil kompakt genug für ein Folgeverbundwerkzeug ist und das Volumen die Werkzeugkosten rechtfertigt.
| Methode | Typische Formen | Praktische Ausgabe | Werkzeuginvestition | Umstellungszeit |
| Blechwalzenformer | Langer, konstanter Querschnitt | 15-50 m/min | Mäßig bis hoch | 15-90 Min |
| Bremse betätigen | Kurze Klammern, Abschnitte mit geringem Volumen | 1-4 Teile/Min. für ein 3-Bogen-Teil | Niedrig | 5-20 Min |
| Stanzpresse | Kompakte Teile mit geformten Löchern | 10-25 Teile/min in einem Folgeverbundwerkzeug | Höchste | 2-8 Stunden |
Legen Sie das Profil auf einen Rollformer, wenn der Querschnitt identisch bleibt und das prognostizierte Volumen je nach örtlichen Lohnkosten bei über etwa 5.000 bis 15.000 m pro Monat liegt. Feldergebnisse installierter Leitungen bestätigen eine Amortisationszeit von 12 bis 18 Monaten bei Zweischichtbetrieb und 50-prozentiger Auslastung; lies das Projektfallstudien für verifizierte Zahlen, bevor Sie ein Budget festlegen.
Dies sind die Fragen, die Werksleiter am häufigsten stellen, bevor sie sich für eine Profilierlinie entscheiden.
Die meisten Einzweckformer verarbeiten 0,3 bis 3,0 mm. Strukturelle Pfetten- und Ständersysteme mit größeren Wellen und Antrieben mit höherem Drehmoment erreichen 4,0 bis 6,0 mm, aber die Werkzeugkosten steigen deutlich über 3 mm an, da sowohl Rollendurchmesser als auch Antriebsleistung zunehmen.
Planen Sie ein bis drei Stationen pro Biegelinie ein. Ein einfacher Hutkanal benötigt sechs bis acht; Eine tiefe Sigma-Pfette kann vierzehn bis zwanzig benötigen. Mehr Stationen verkleinern die Toleranz, verlängern aber die Maschine und erhöhen das Werkzeugbudget.
Ja, auf drei Wegen: manueller Rollenwechsel mit einer Einrichtungszeit von 60 bis 120 Minuten, Kassettenschnellwechsel mit einer Einrichtungszeit von 15 bis 30 Minuten oder automatische Breiten- und Höhenanpassung, was bei Trockenbau-Ständerlinien üblich ist, bei denen sich die Größe ständig ändert, die Form jedoch nicht.
Vergleichen Sie die Volllastkosten des aktuellen Prozesses, einschließlich Bedienerarbeit, Einrichtung, Ausschuss und Nacharbeit, mit einer Coil-beschickten Linie, die bei geplanter Auslastung läuft. Ein mittelgroßer Former, der zwei Schichten bei einer Auslastung von 50 Prozent arbeitet, amortisiert sich für ein Teil mit konstantem Querschnitt normalerweise innerhalb von 12 bis 18 Monaten.
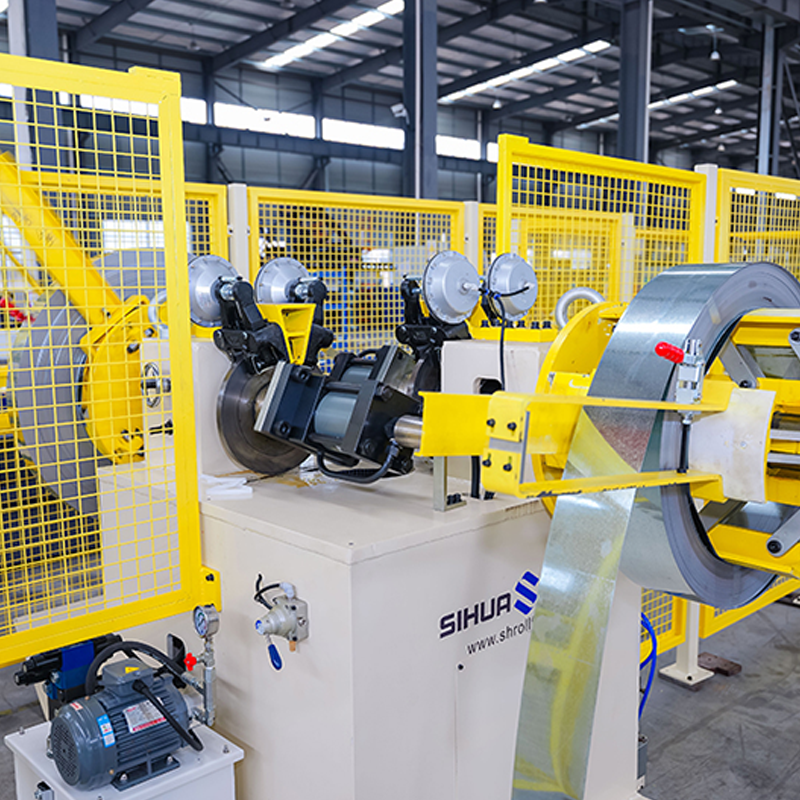
Automatisch rotierende hydraulische Doppelkopf-Abwickelhaspel mit Erkennung von fehlendem Material, 5 Tonnen pro Seite. Lase...
Details ansehen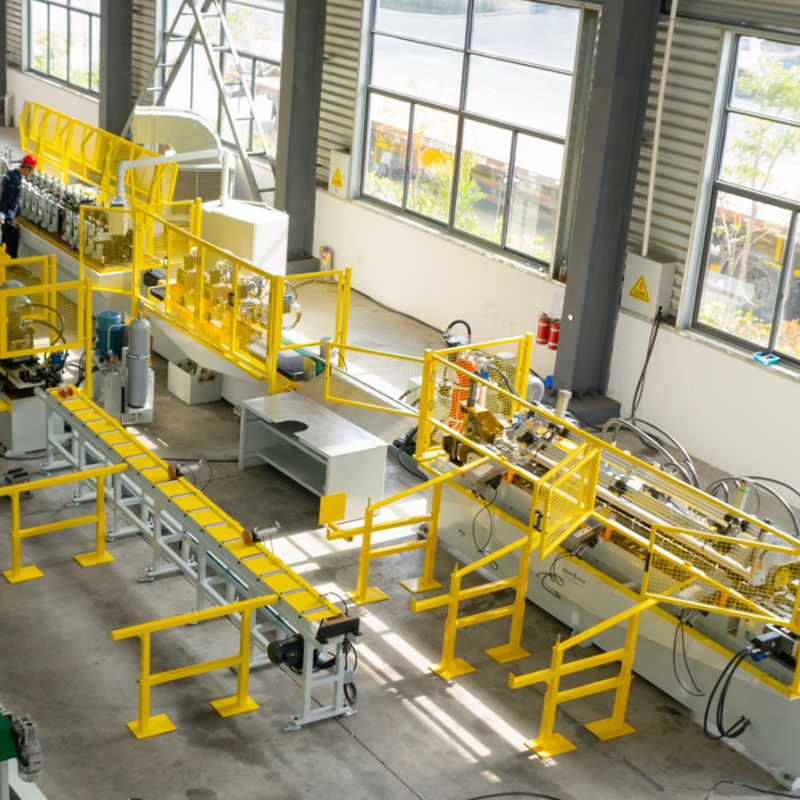
Hydraulische Doppelkopf-Aufwickel-/Zusammenzieh-Abwickelhaspel aus vorlackiertem Stahl, Doppelkopf-Aufweit-/Zusammenzieh-Abwickelhaspel aus verzinktem Stahl, Lagerhal...
Details ansehen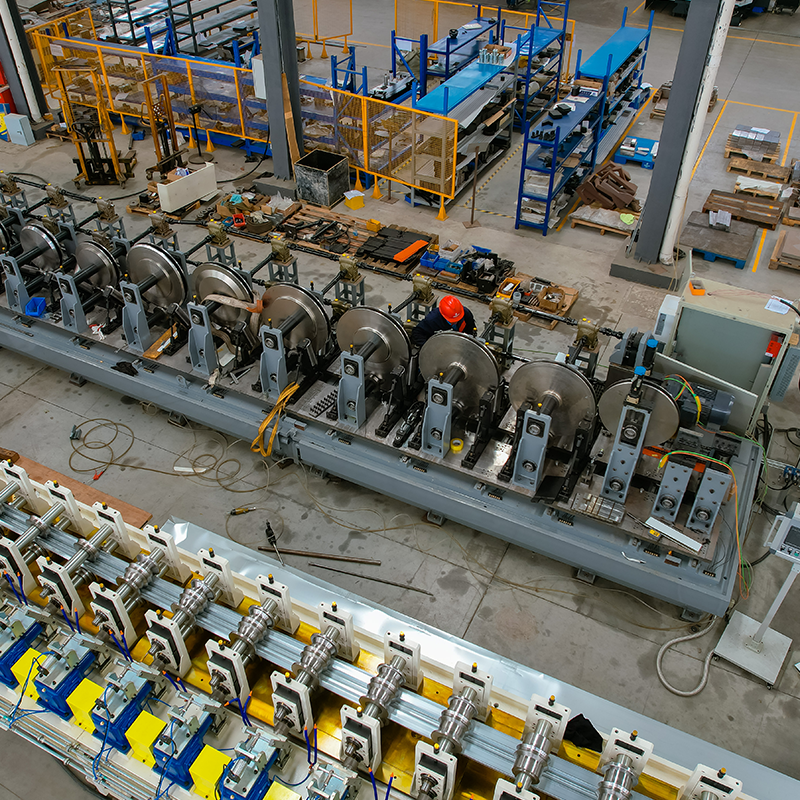
Einzelabwickelhaspel für breites Material Nivelliermaschine und Maschine zum beidseitigen Stanzen kleiner Löcher ...
Details ansehen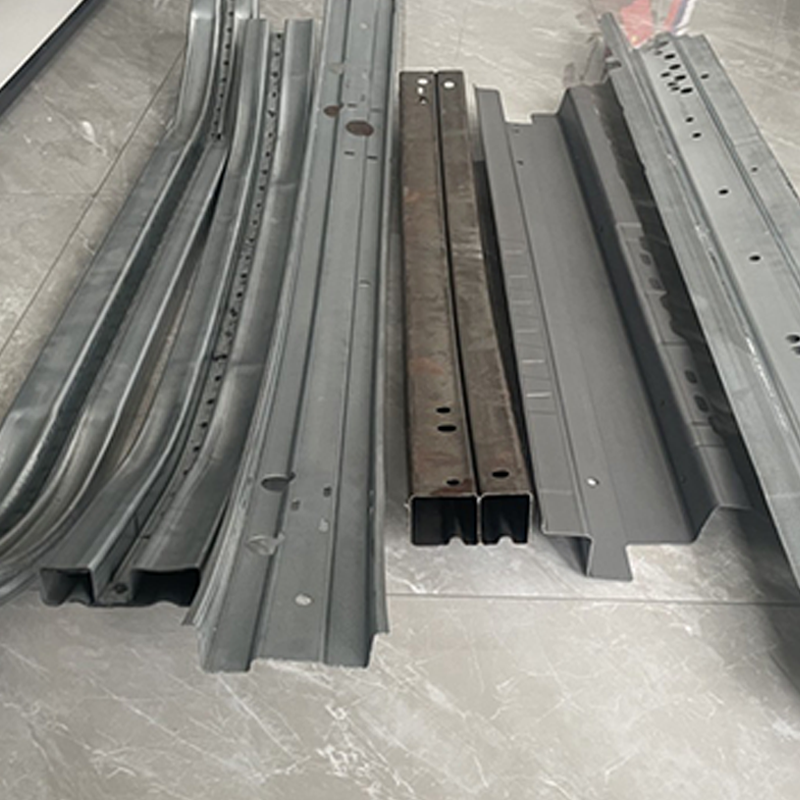
Roller-Die-Display Antikollisions-Biegeform für die Vorderseite eines Automobils Antikollisionsbalken-Rollbiegemechanismus ...
Details ansehen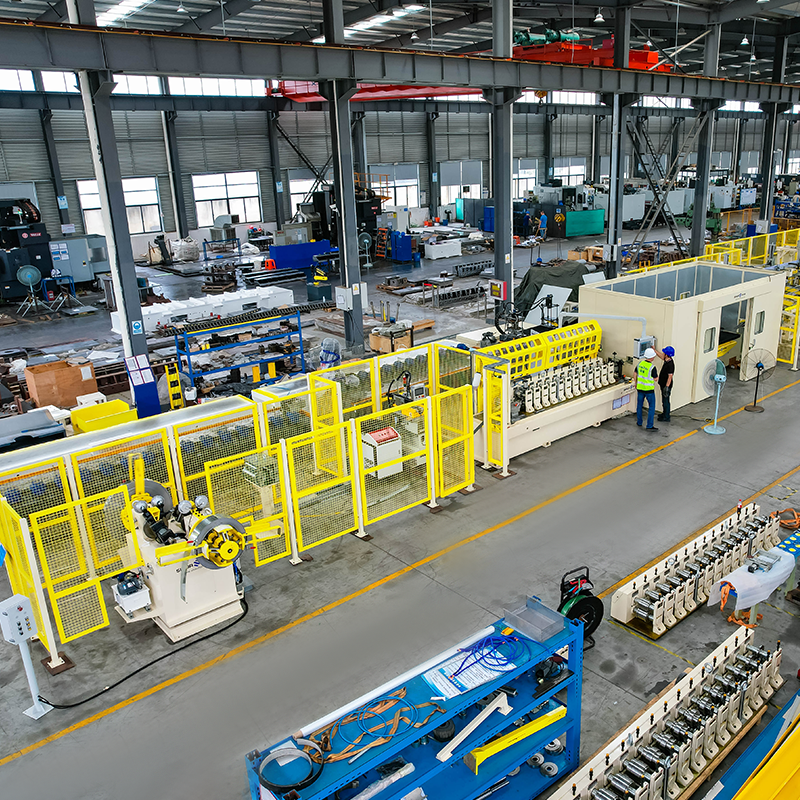
Automatisch rotierende hydraulische Doppelkopf-Abwickelhaspel mit Erkennung von fehlendem Material, 5 Tonnen pro Seite. Schn...
Details ansehen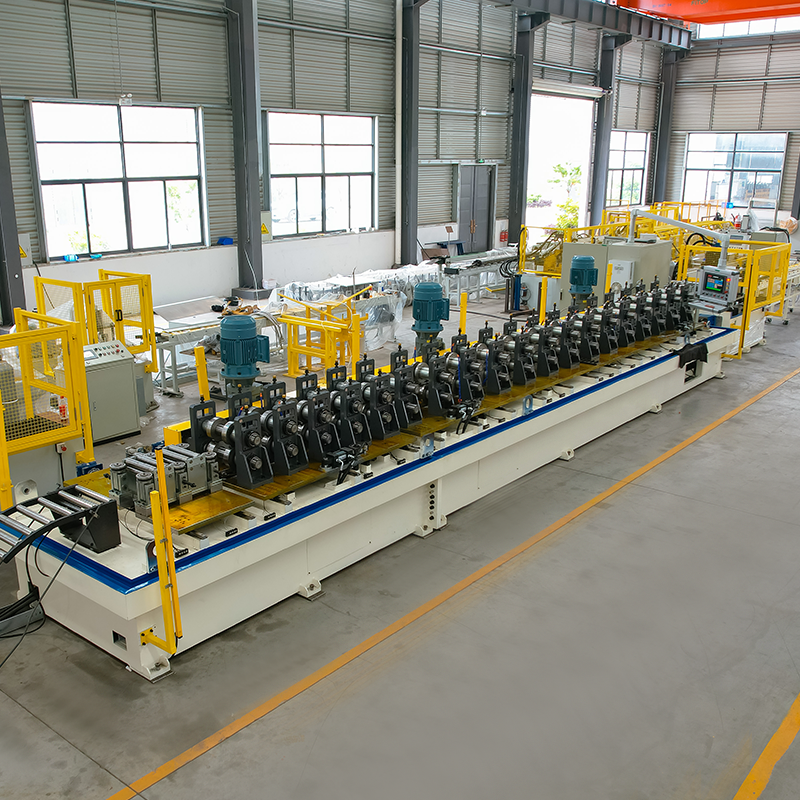
Rollformmaschine mit automatischem Breitenwechsel für Solarhalterungen Materialabwickelhaspel mit Lagerplattform und Roboter...
Details ansehenZögern Sie nicht, uns zu kontaktieren, wenn Sie uns brauchen!
Kontaktinformationen
PRODUKTE
Mobil