Linienmanager, die die Produktion von Stahlcoils auf das Rollformen von Aluminium umstellen, haben selten die Möglichkeit, ihr Einrichtungsblatt zu behalten. Ein Hersteller, der 1,5 mm 5052-H32 für eine Solarmontagehalterung formt, sieht möglicherweise alle 40 Meter eine Randwelle oder beobachtet, wie der Profilschenkel beim Verlassen der Endstation um 4 Grad aufspringt. Die Banddicke war identisch, die Rollen waren sauber und die Liniengeschwindigkeit änderte sich nie. Was sich geändert hat, ist das Material: Aluminium verfestigt sich schneller als Stahl, speichert im Verhältnis zu seiner Streckgrenze mehr elastische Energie und leitet Wärme etwa dreimal so schnell ab wie Stahl.
Rollformen von Aluminium ist das kontinuierliche schrittweise Biegen von Aluminiumspulen durch eine Reihe von konturierten Walzstationen, um ein Profil mit konstantem Querschnitt zu erzeugen. Das Umformprinzip entspricht dem von Stahl, aber die oben genannten Unterschiede ändern jede nachgelagerte Entscheidung: Legierungsauswahl, Werkzeugoberfläche, Schmierung, Liniengeschwindigkeit und die Toleranzen, die Sie ehrlich angeben können.
Die Legierungen, die beim Walzwalzen von Aluminium dominieren, sind die Serien 1xxx, 3xxx und 5xxx, und 6xxx-Legierungen sollten nur in weichem Zustand geformt werden; Je härter die Härte, desto wahrscheinlicher ist es, dass das Profil an der Biegelinie reißt.
Die 1xxx-Serie besteht im Wesentlichen aus reinem Aluminium und bietet die beste Formbarkeit, aber eine sehr geringe Festigkeit, sodass sie für Zierleisten, Einfassungen und Dichtungen geeignet ist. Der Serie 3xxx wird Mangan zugesetzt, und 3003 ist die Standardlegierung für Dachprofile, Dachrinnen und Solarrahmen, da sie ein ausgewogenes Verhältnis zwischen Dehnung, Korrosionsbeständigkeit und Kosten bietet. Die 5xxx-Serie fügt Magnesium hinzu: 5052 und 5056 liefern etwa die doppelte Streckgrenze von 3003-H14 und werden zum Standard für Schiffs-, Transport- und Tankprofile. Die Serie 6xxx ist wärmebehandelbar; 6061-T4 kann mit großzügigen Radien rollgeformt werden, aber 6061-T6 reißt im Allgemeinen und sollte niemals für Kaltbiegen verwendet werden.
| Legierung und Härte | Streckgrenze | Dehnung | Min. Biegeradius | Typische Profile |
| 1100-O | 35 MPa | 35 % | 0,5 t | Trimmen, blinken, dekorativ |
| 3003-O | 45 MPa | 25 % | 1,0 t | Dacheindeckung, Dachrinnen |
| 3003-H14 | 145 MPa | 12 % | 1,5 t | Solarrahmen, allgemeine Abschnitte |
| 5052-H32 | 195 MPa | 12 % | 2,0 t | Marine, Transport, Panzer |
| 6061-T4 | 145 MPa | 22 % | 2,5 t | Strukturabschnitte |
Aluminium federt etwa doppelt so stark zurück wie Weichstahl mit gleicher Steifigkeit und verfestigt sich so schnell, dass das Band, das in die fünfte Station gelangt, mechanisch aus einem anderen Material besteht als das, das in die erste gelangt.
Jede Umformstation erhöht die lokale Streckgrenze, wodurch die Biegekraft für die nächste Station erhöht wird. Der kumulative Effekt zeigt sich als sich verbreiternde Kantenwelle, ein gekrümmtes Profil oder ein Schenkelwinkel, der über einen Spulenverlauf driftet. Aluminium leitet Reibungswärme schnell ab, daher ist das sichtbare Symptom einer schlechten Einstellung feiner Aluminiumstaub oder eine Ansammlung auf der Walzenoberfläche und kein heißes Band.
Walzenwerkzeuge für Aluminium sollten auf eine Oberflächengüte von 0,2 bis 0,4 Mikrometer Ra poliert, aus D2- oder DC53-Werkzeugstahl gefertigt sein und normalerweise mit 15 bis 30 Metern pro Minute laufen.
Da Aluminium dazu neigt, sich an Werkzeugstahl festzufressen und sich festzusetzen, sind Oberflächenbeschaffenheit und Schmierung wichtiger als beim Profilwalzen von Stahl. Diese Anpassungen verhindern die häufigsten Mängel:
Der minimale Biegeradius ist die schnellste Möglichkeit, die Härte von Aluminium beim Rollformen zu vergleichen. Der Wert wird als Vielfaches der Materialdicke ausgedrückt. Eine Überschreitung dieses Werts führt zu Rissen an der äußeren Biegefläche.
Typische Praxis für 90-Grad-Bögen mit der Biegeachse senkrecht zur Walzrichtung:
Werte für 90-Grad-Bögen, senkrecht zur Walzrichtung. Durch Biegen parallel zur Walzrichtung kann der Mindestradius um bis zu 50 Prozent erhöht werden.
Weicher Stahl
Aluminiumlegierung
Eine richtig abgestimmte Aluminium-Profilierlinie hält Formbreitentoleranzen von plus oder minus 0,2 mm und Schenkellängentoleranzen von plus oder minus 0,3 mm ein, vorausgesetzt, dass die Breite und Dicke des eingehenden Streifens den Spezifikationen entspricht.
Die häufigsten Qualitätsmängel bei Aluminiumprofilen sind Kantenwelligkeit, Längswölbung und Mikrokratzer auf der Sichtfläche. Kantenwellen sind in der Regel auf eine ungleichmäßige Bandbreite oder einen verschlissenen Rollensatz zurückzuführen. Die Verformung ist auf eine ungleichmäßige Streifendicke zurückzuführen. Kratzer entstehen durch Defekte der Walzenoberfläche, Schmutz oder unzureichende Schmierung. Alle drei werden nach der Eloxierung oder PVDF-Beschichtung besser sichtbar, daher müssen die Anforderungen an die Oberfläche bereits in der Angebotsphase angegeben werden und dürfen nicht erst nach der ersten Spule entdeckt werden.
Die Produktion von Aluminiumwalzprofilen gliedert sich in vier Anwendungsgruppen: Solarmontage, elektrische Unterstützung, Architektur und Transport, und die Maschinenkonfiguration unterscheidet sich zwischen diesen Gruppen stärker als bei den Legierungsoptionen.
Solarmontageprofile bestehen typischerweise aus 3003-H14 oder 5052 mit einer Dicke von 1,5 bis 2,5 mm und vorgestanzten Löchern, die eine Längstoleranz von plus oder minus 0,5 mm einhalten müssen. Diese Toleranz lässt sich mit einem separaten Stanzschritt kaum einhalten, weshalb in derselben Linie eine Inline-Servostanzstation eingebaut ist.
 8-Achsen-Servostanzmaschine für Solar-PV-Halterrollen Diese Linie integriert Servostanzen mit Rollformen, um enge Lochtoleranzen bei Solarmontageprofilen einzuhalten und so die bereits erwähnte Herausforderung der Längsgenauigkeit von ±0,5 mm zu bewältigen. Produkt anzeigen →
Elektrische Trägerprofile wie Aluminium-Kabelrinnen und Strebenkanäle werden aus dünnerem Band geformt, typischerweise 0,8 bis 1,5 mm, und die gleiche Maschine verarbeitet oft mehrere Profilbreiten in einer Schicht. Dank der Schnellwechselkassettenwerkzeuge beträgt die Umrüstzeit weniger als 30 Minuten.
 Rollformmaschine für Kabelrinnen mit einstellbarer Breite Diese Maschine wurde für den schnellen Wechsel zwischen mehreren Kabelrinnenbreiten entwickelt, eignet sich für dünne elektrische Trägerprofile und ermöglicht einen Werkzeugwechsel in weniger als 30 Minuten. Produkt anzeigen →
Zu den Architekturprofilen gehören PV-Modulrahmen und Fenster-Türrahmen, bei denen die Biegequalität bestimmt, ob die Rahmenecken innerhalb von 0,5 mm schließen. Diese Linien laufen langsamer und erfordern das höchste Walzenfinish in der Werkstatt.
 Profiliermaschine für PV-Rahmen und Fenstertürprofile Diese Maschine liefert präzises Biegen für Architekturprofile wie PV-Modulrahmen und Fenster-Türrahmen und hilft dabei, Eckabschlüsse innerhalb von 0,5 mm zu erreichen, wie im Text beschrieben. Produkt anzeigen →
Vergleichen Sie vor der Bestellung einer Leitung Anwendungsfallstudien und fordern Sie einen Testlauf mit Ihrer eigenen Spule an. Die Kundenfallbibliothek zeigt, wie ähnliche Profile in Produktionslinien gehandhabt werden, und Shanghai Sihua Precision Machinery Co., Ltd. unterstützt Testläufe auf seinen Aluminium-Profiliermaschinen.
Nein. Im T6-Zustand weist 6061 eine Dehnung von unter 10 Prozent und eine hohe Streckgrenze auf, sodass der Außenradius bei typischen rollgeformten Biegungen reißt. Verwenden Sie stattdessen 6061-T4, 5052-H32 oder 3003-H14. Wenn 6061-T6 eine Designanforderung ist, walzen Sie T4 aus und lassen Sie das fertige Profil altern.
Für allgemeine Profile ist 3003-H14 die sicherste Standardeinstellung. Für Struktur-, Schiffs- oder Transportprofile bieten 5052-H32 oder 5056 eine höhere Festigkeit bei akzeptabler Formbarkeit. Bei rein dekorativen Profilen eliminiert 1100-O oder 3003-O das Rissrisiko vollständig.
Überbiegen Sie die letzten Stationen um 1 bis 3 Grad, fügen Sie eine Kalibrierstation hinzu, die einen Nullformwinkel anwendet, erhöhen Sie die Bandspannung zwischen den Stationen oder nehmen Sie Werkzeuge mit korrigierter Rückfederung in Betrieb. Messen Sie die Rückfederung an einem Kalibrierteil vor der Produktion.
Die Werkzeugstahlsorte kann dieselbe sein, D2 oder DC53, aber die Walzenoberfläche muss feiner, die Abstände etwas enger und die Schmierung geringer sein. Diese Unterschiede sind für Aluminium obligatorisch und nicht optional.
3. Die Kreuz-T-Stab-Rollformmaschine mit Legierungshaken ist ein Spezialgerät, das für die Herstellung von T-förmigen Stahlstangen mit integrierten Legierungshaken en...
Details ansehen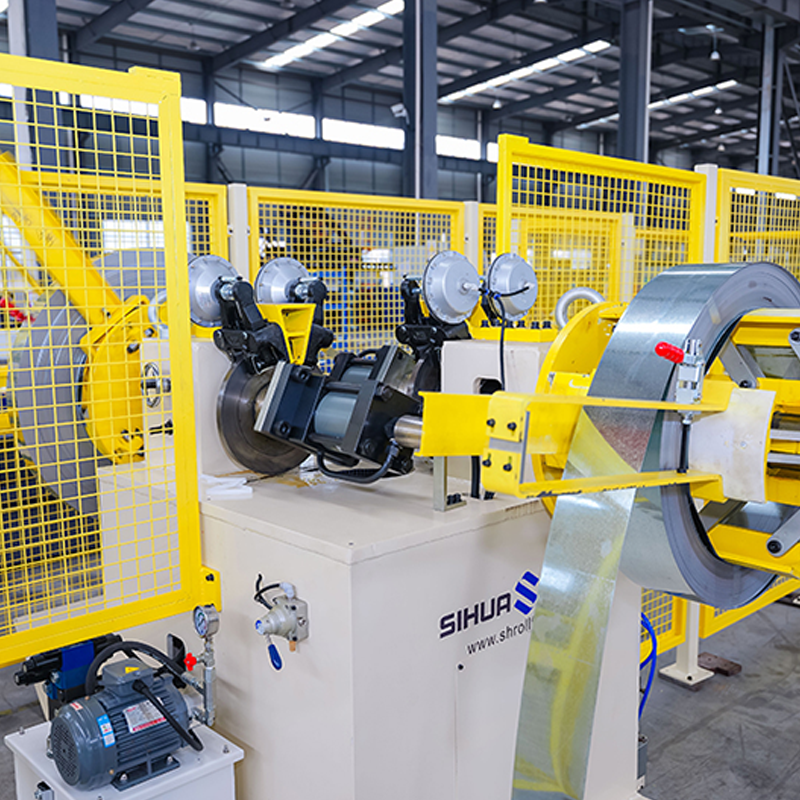
Automatisch rotierende hydraulische Doppelkopf-Abwickelhaspel mit Erkennung von fehlendem Material, 5 Tonnen pro Seite. Lase...
Details ansehen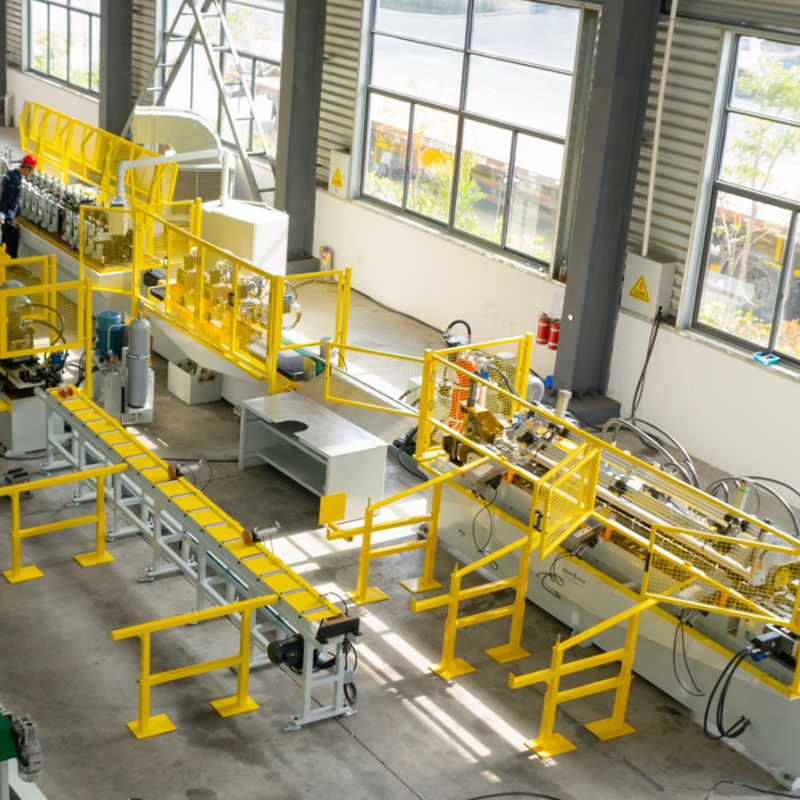
Hydraulische Doppelkopf-Aufwickel-/Zusammenzieh-Abwickelhaspel aus vorlackiertem Stahl, Doppelkopf-Aufweit-/Zusammenzieh-Abwickelhaspel aus verzinktem Stahl, Lagerhal...
Details ansehen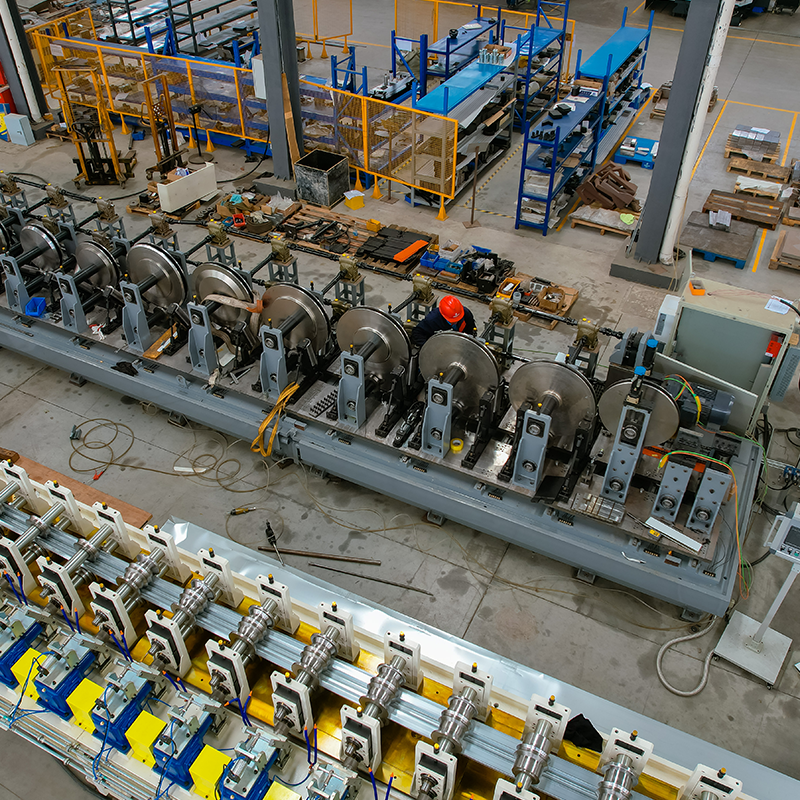
Einzelabwickelhaspel für breites Material Nivelliermaschine und Maschine zum beidseitigen Stanzen kleiner Löcher ...
Details ansehen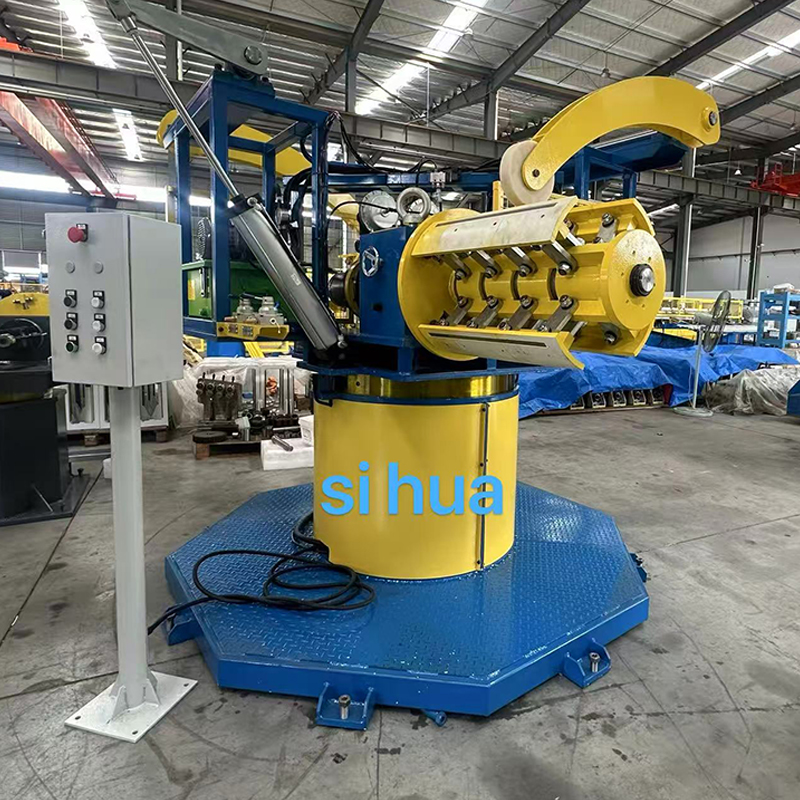
Doppelkopf-drehende hydraulische Hochleistungs-Abwickelhaspel. Diese Ausrüstung kann automatisch synchron mit der Formmaschine anhalten und verfügt über hydraulische ...
Details ansehen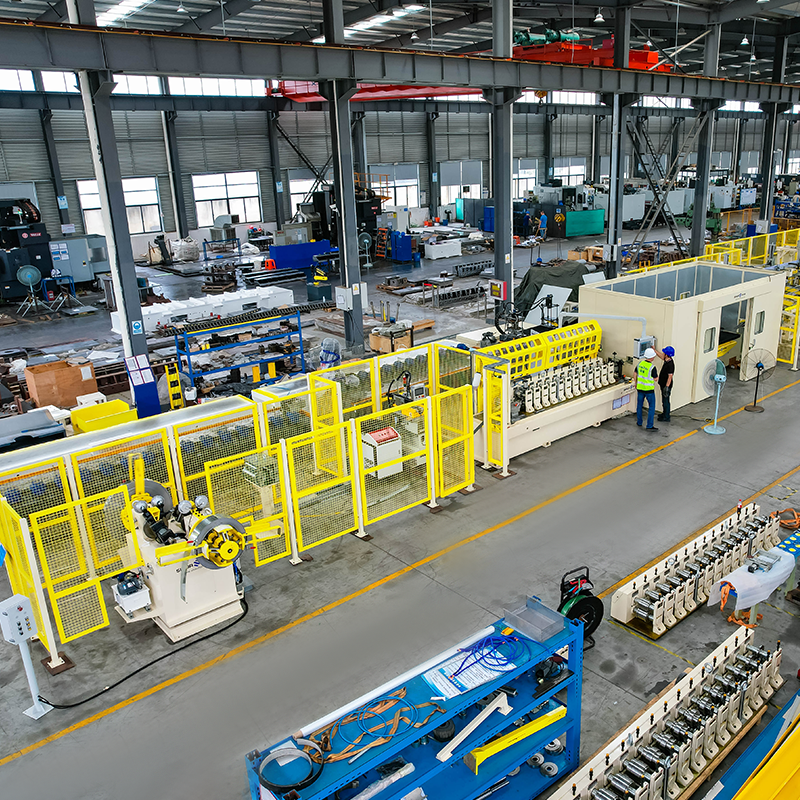
Automatisch rotierende hydraulische Doppelkopf-Abwickelhaspel mit Erkennung von fehlendem Material, 5 Tonnen pro Seite. Schn...
Details ansehenZögern Sie nicht, uns zu kontaktieren, wenn Sie uns brauchen!
Kontaktinformationen
PRODUKTE
Mobil